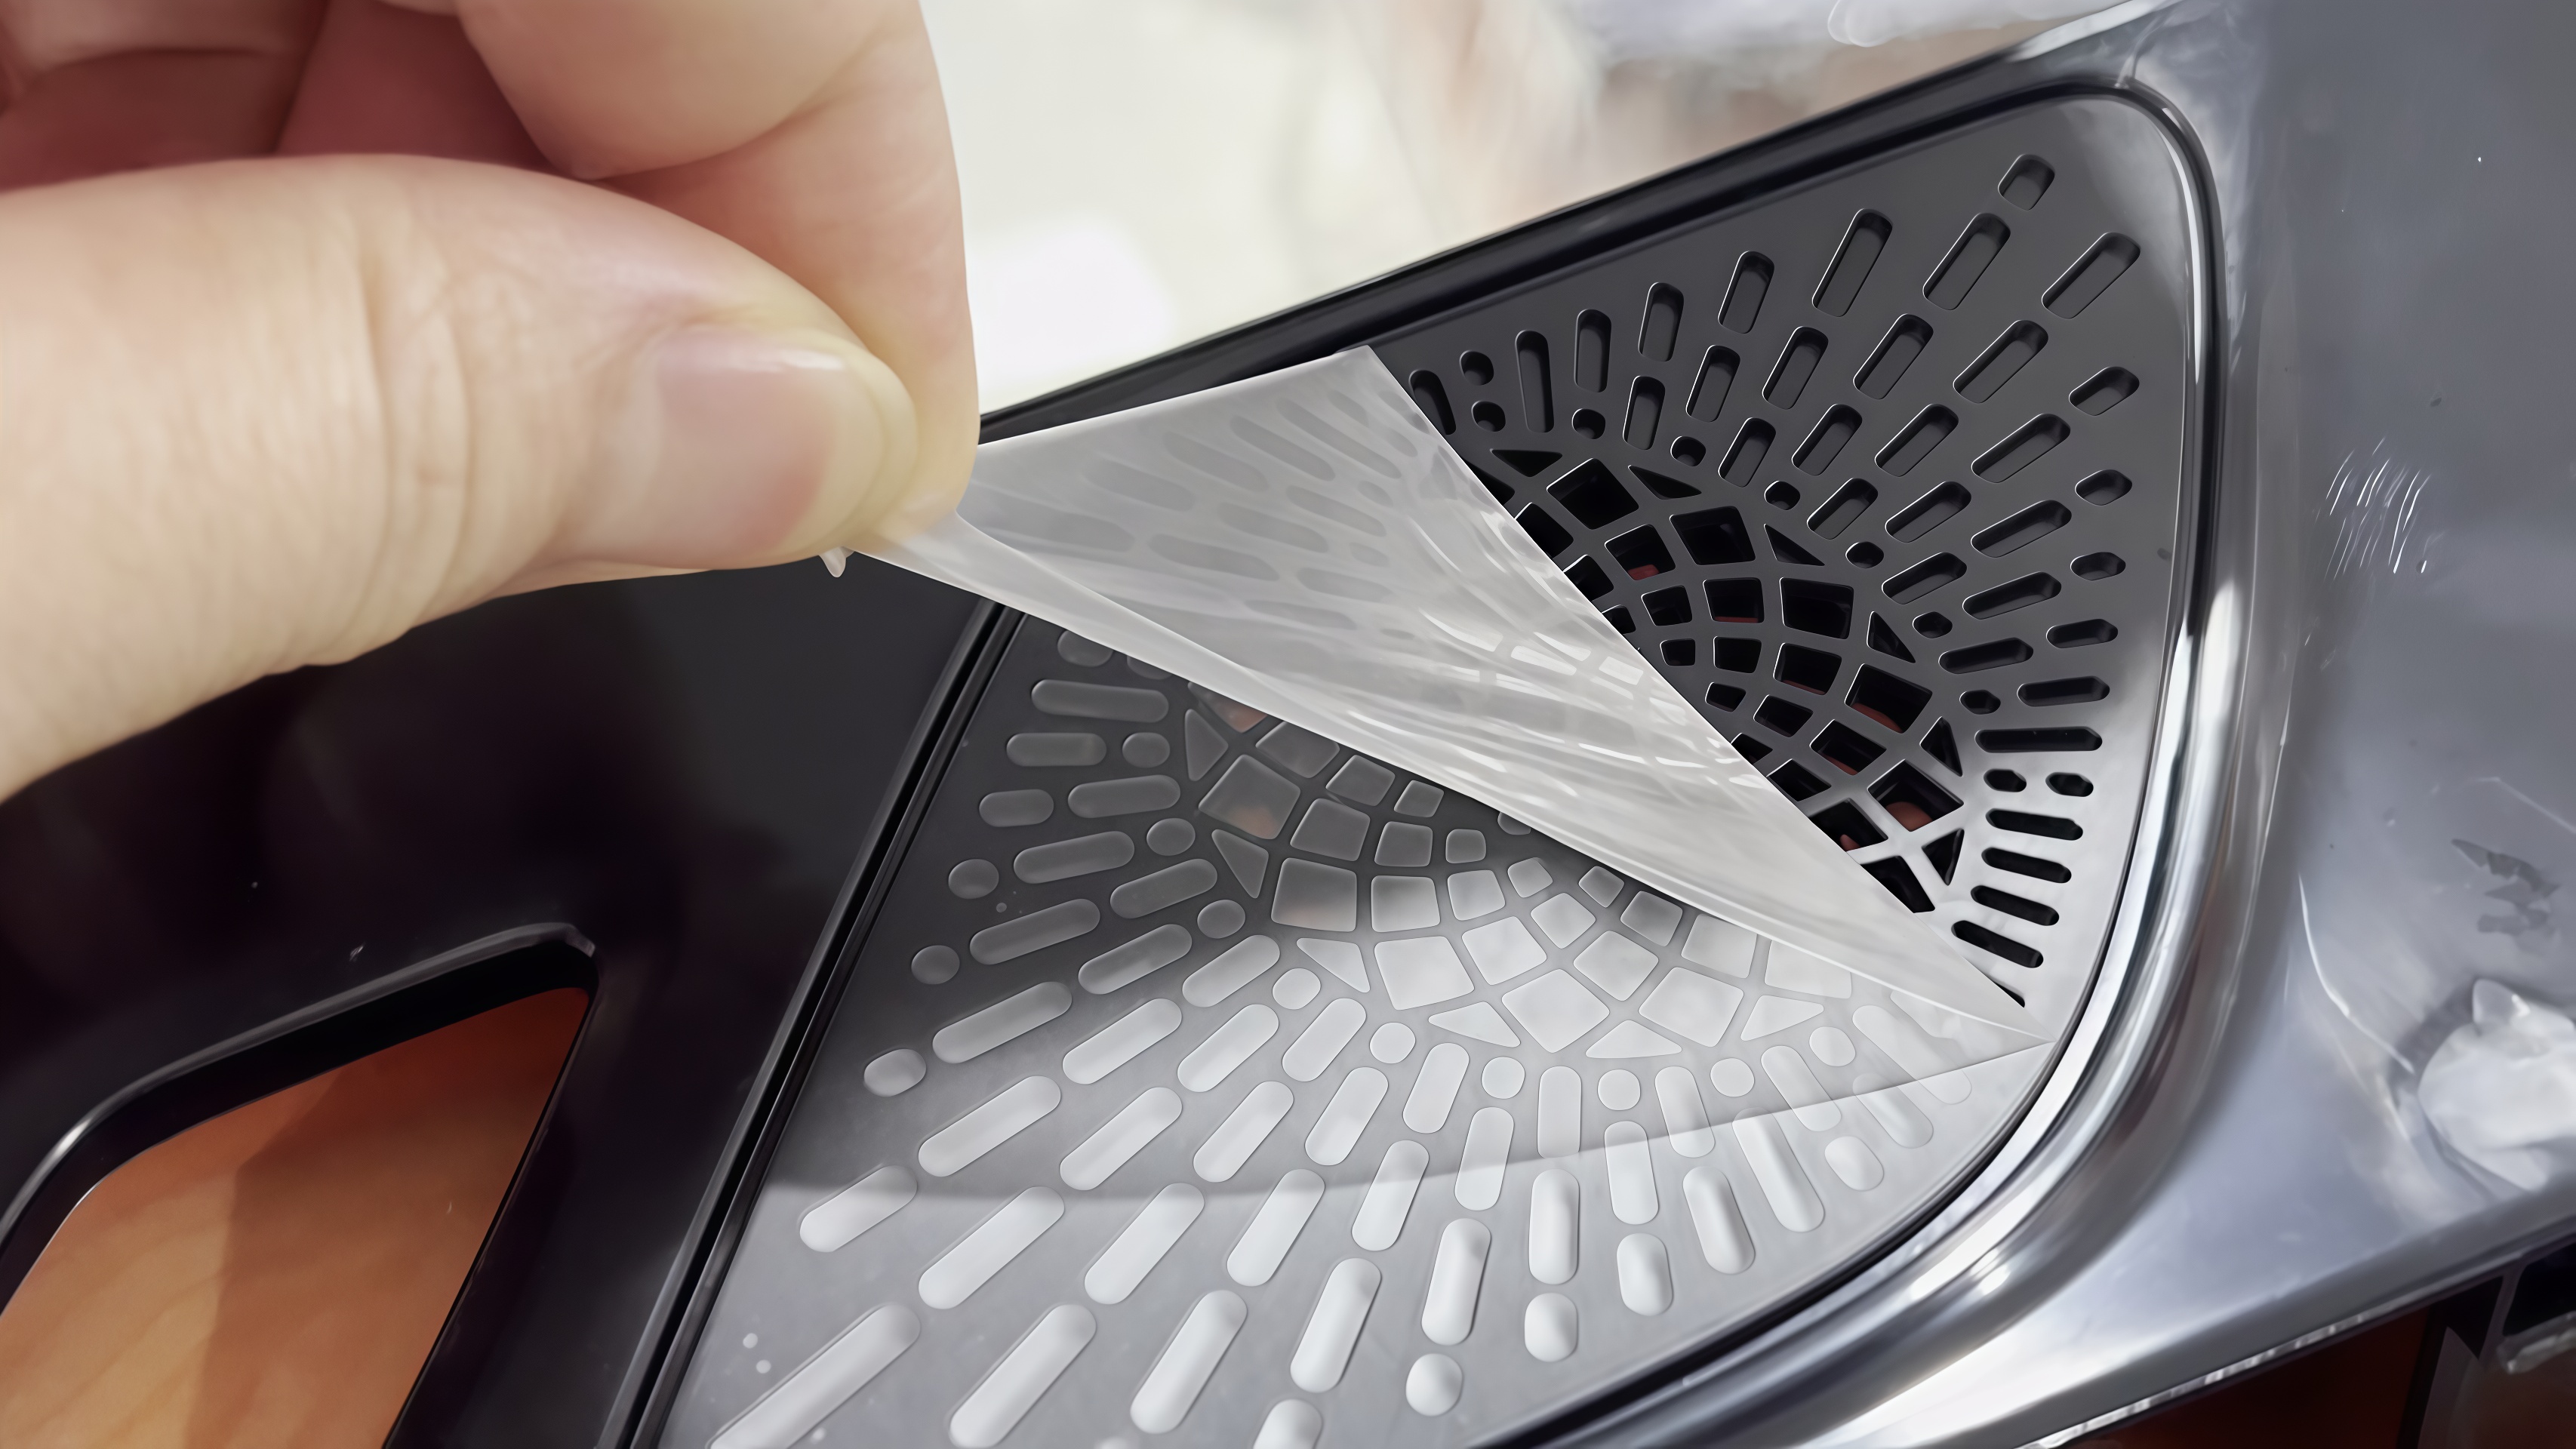
Mengapa gelembung tidak bisa bersembunyi di bawah lensa bening
Lensanya bukan bagian datar. Permukaannya melintasi lengkungan dan sudut draft, dan ada tangga antara lubang pemasangan dan dudukan klip, jadi film harus menjembatani lengkungan tersebut sebelum dipotong di tepi.
Tekanan datar memberikan gaya pada satu bidang. Beban kepala paling berat di titik tertinggi tikungan, udara di bawah area rendah tidak punya waktu untuk keluar dan tertutup, dan gelembung berkumpul di kedua sisi lengkungan dan di akar flange.
Transparansi memperkuat semuanya. Gelembung yang akan melewati bagian struktural adalah cacat yang terlihat di bawah cahaya yang dipancarkan, dan pada klaster dengan layar, lampu latar menunjukkan setiap jejak debu di bawah film. Standar penampilannya sudah satu tingkat lebih ketat karena bagian ini bening.
Sumber kedua adalah jalur tekanan yang bergantung pada rasa. Aplikasi manual atau mesin serbaguna meninggalkan tekanan dan arah ke setiap pasang tangan, sehingga beberapa bagian dalam satu batch menahan dan yang lain menahan udara. Perketat standar penolakan dan batch akan berisiko.
Sumber ketiga adalah kebersihan dan risiko goresan. Bahan asing di bawah film tidak ditoleransi, permukaan PMMA dan PC lunak, film genggam mengumpulkan lebih banyak debu mengapung, dan setiap pengupasan serta aplikasi ulang membawa goresan yang tidak bisa diperbaiki.
Bagaimana setiap sumber udara tertutup
TheDS-351Bmenjalankan siklus aksi tetap. Sensor mendeteksi bagian yang sudah diposisikan, atau saklar kaki mengirimkan sinyal start.
Cetakan bawah kembali ke posisinya dan bergerak seirama dengan aliran film, roller menekan lapisan pelindung ke bawah dan mendorong udara keluar, dan cetakan kembali ke posisi istirahatnya untuk bagian berikutnya. Jalur film dan tekanan berulang dari satu bagian ke bagian lain dan tidak bergeser saat pergantian perpindahan.
Ketiga sumber tersebut langsung memetakan ke siklus tersebut. Jalur film tetap, sehingga arah penggulungan menggerakkan udara ke depan garis ikatan, bukan menutupnya di titik terendah tikungan. Tekanan berasal dari roller, diterapkan satu per satu, bukan sekali gerakan ke bawah. Posisi diserahkan pada mesin, yang menghilangkan langkah film genggam dan debu yang tertarik.
Standar pabrik tanpa gelembung di bawah film merujuk pada jalur film yang terkunci parameter ini. Ini bukan perbaikan setelah kejadian.
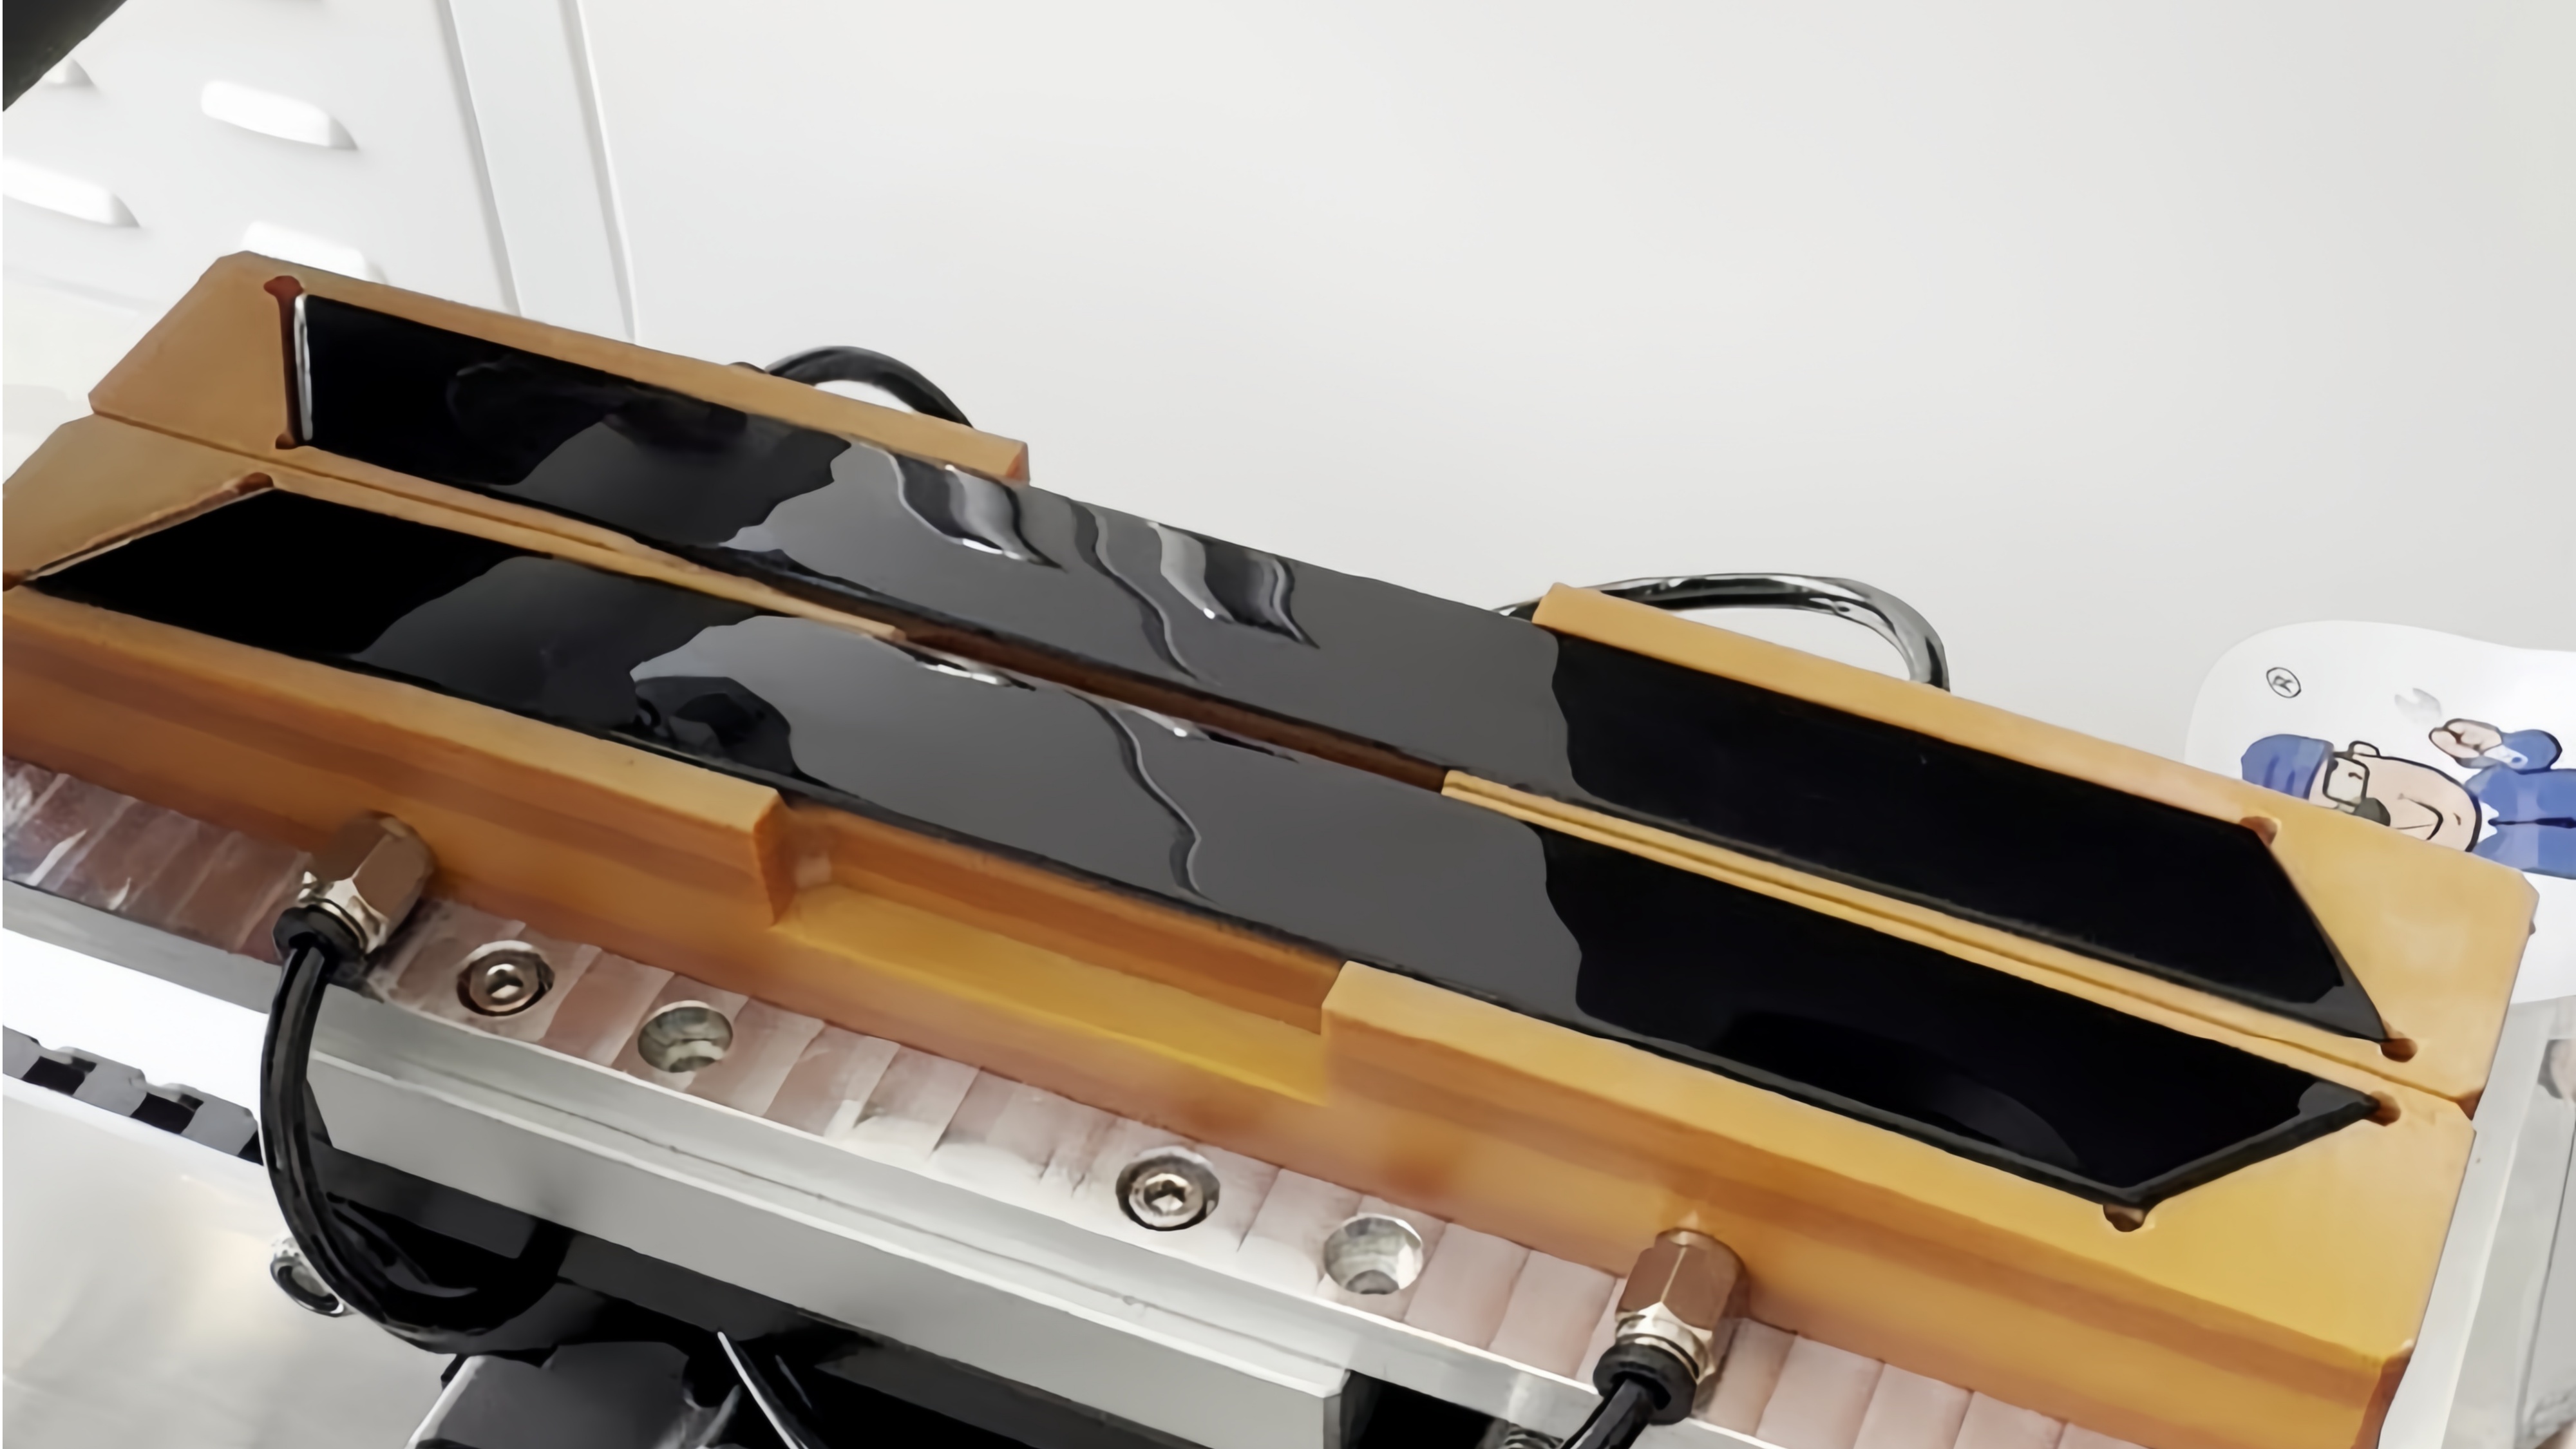
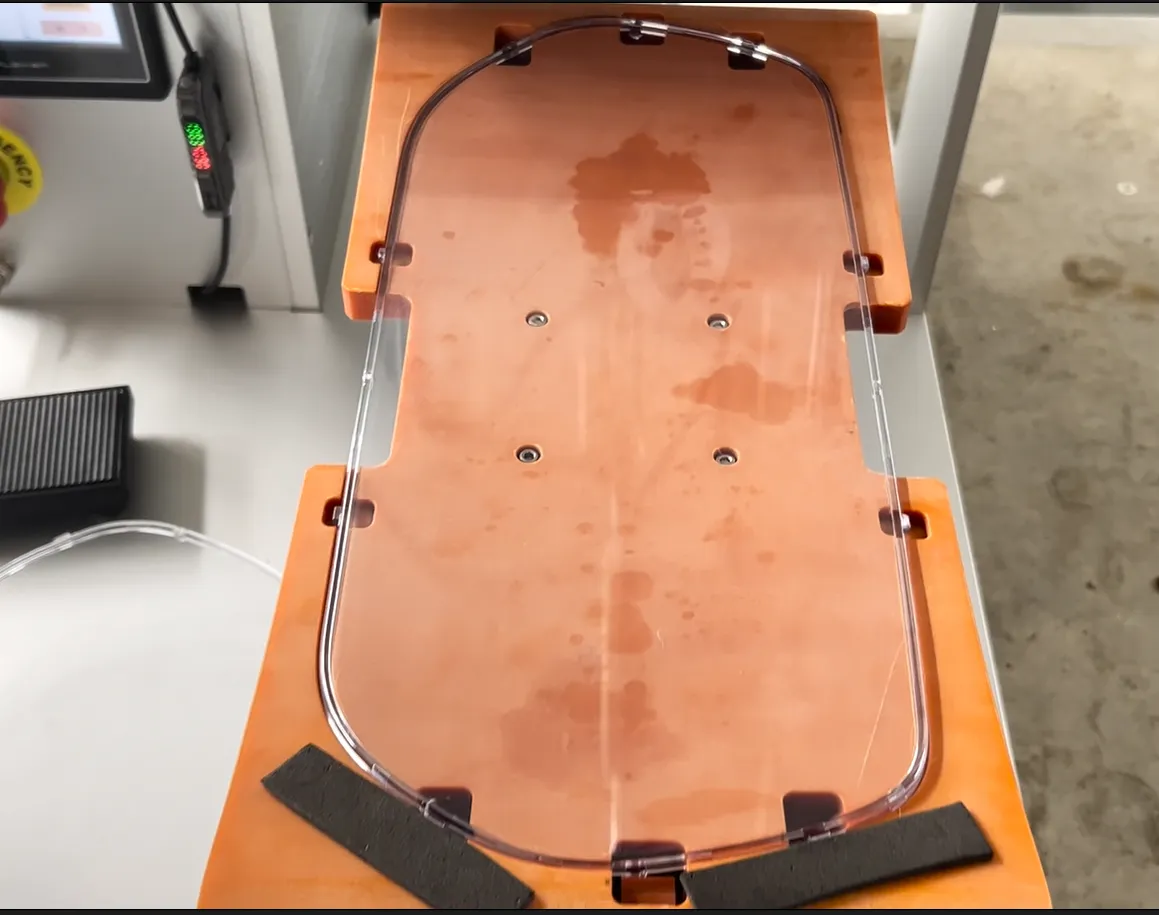
Posisi dikunci oleh perlengkapan. Lensa dijepit pada permukaan datumnya, akurasi aplikasi plus minus 0,5mm, dan tepi film berulang dari satu ke satu bagian, sehingga tepi pada bagian dari batch yang sama sejajar. Jika digabungkan, ketiga hal ini adalah garis antaramesin laminasi film lensa klaster instrumendan aplikasi tangan.
Pemeriksaan ukuran jendela dan perlengkapan
Mulailah dengan jendela ukuran. TheDS-351BMenjalankan film dengan panjang 5 hingga 300mm dengan lebar liner 20 hingga 260mm, dan ukuran yang dikembangkan dari sebagian besar lensa mobil penumpang dan kendaraan komersial termasuk dalam rentang tersebut. Arah tikungan menentukan jalur bergulir. Bagian yang dekat atau di luar jendela akan menjalani uji coba sebelum batasan khusus dibahas.
Untuk bagian panel lain, platform yang sama dikutip sebagaiMesin laminasi trim panel instrumen otomotif, dengan perlengkapan dan program yang berbeda. Jalur film dan mekanisme penekanan tidak berubah dengan keluarga part.
Fixture ini dibangun dari data 3D lensa dan menempatkan bagian pada permukaan datumnya. Model klaster baru berarti fixture baru dan parameter baru, bukan mesin baru. Dengan berat sekitar 75kg, rangka desktop bergerak antar stasiun tanpa mengalihkan kabel.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
400 hingga 800 pcs/jam (waktu kerja mesin, tanpa penanganan manual)
|
|
|
|
|
|
|
|
|
|
|
Spesifikasi standar DS-351B. Fungsi khusus disesuaikan per bagian dan dikonfirmasi oleh laporan uji coba.
Waktu siklus diperiksa saat pemuatan
Angka 400 hingga 800 potong per jam adalah waktu aksi mesin dan tidak termasuk penanganan manual. Jalur perakitan klaster berjalan ke takt tetap, sehingga siklus nyata stasiun film bergantung pada tata letak pemuatan. Pembagian dalam pengaturan semi-otomatis adalah mesin yang diterapkan, operator membeban, dan satu operator menjalankan stasiun.
Lariinimesin laminasi film lensa klaster instrumendi stasiun Anda sendiri selama satu jam dan masukkan angka yang diukur ke dalam rencana produksi.
Pendekatan DawnShine untuk lensa bening
DawnShinetelah membangun peralatan aplikasi film selama 15 tahun, memegang lebih dari 50 paten, memproduksi di bawah ISO 9001, dan mengerjakan perlengkapan di bengkel CNC miliknya sendiri. Untuk lensa cluster transparan, model yang kami konfigurasikan adalahDS-351B laminator gulung semi-otomatis. Mobil ini dibuat untuk pekerjaan panel instrumen otomotif, dan terdapat referensi yang berjalan baik pada klaster truk maupun mobil penumpang.
Setiap masalah di atas memetakan pada sebuah mekanisme. Bubble ditahan oleh umpan film yang disinkronkan plus roller, tepi film berulang melalui datum fixture plus akurasi 0,5mm, dan siklus ini diketahui dari loop aksi tetap plus uji coba di lantai Anda. Nilai tersebut tidak ada di lembar spesifikasi. Ketiga masalah ini tidak lagi terjadi.
Liputan film untuk iniMesin laminasi trim panel instrumen otomotifmencakup film pelindung PE, PVC, PET, OPP, UV, FPC, dan PO serta label perekat. Untuk lensa bening, kami menawarkan film pelindung dengan kejernihan tinggi untuk transportasi dan perlindungan perakitan. Bagian transparan adalah bagian tampilan, dan perlindungannya dimulai sejak keluar dari cetakan.
Batas proses, dinyatakan terlebih dahulu
Film yang dibahas di sini adalah film pelindung permukaan pada lensa, untuk perlindungan transportasi dan perakitan. Ini bukan ikatan optik antara penutup dan layar. Optical bonding dengan OCA melibatkan perekat optik dan kondisi ruang bersih, merupakan proses terpisah, dan memerlukan tinjauan tersendiri.
Jika daftar suku cadang Anda juga mencakup pita VHB, busa, atau rakitan klip, itu berjalan di berbagai lampu dan kepala press yang berbeda serta dikutip secara terpisah. Lensa freeform dengan kelengkungan sangat besar, dan lensa di luar jendela liner 20 hingga 260mm, coba uji coba sampel dulu. Kustomisasi adalah perubahan tetap dan program di platform yang sama, bukan di mesin yang berbeda.
Kirim satu lensa untuk uji coba
Apakah inimesin laminasi film lensa klaster instrumenBagian Anda ditentukan dengan empat item: gambar lensa atau data 3D, gulungan film yang Anda jalankan, target waktu siklus Anda, dan standar penerimaan penampilan pelanggan Anda. Bagian fisik paling penting dari keempatnya.
|
|
|
Gambar lensa atau data 3D
|
Apakah ukuran yang dikembangkan berada di dalam jendela 5 hingga 300mm dan 20 hingga 260mm, serta jalur bergulir mana yang dibutuhkan kurva tersebut
|
Roll film yang kamu jalankan
|
Film dan lebar liner diverifikasi pada bahan asli, tidak ada film pengganti pada bagian bening
|
|
|
Nomor yang diambil dari takt lini perakitan Anda, diperiksa ulang dengan berjalan satu jam di mesin
|
Pelanggan standar penampilan
|
Kondisi inspeksi yang ditransmisikan dan diterangi dari belakang dibawa ke dalam uji coba, dan laporan yang direkam dengan standar yang sama
|
Uji coba berjalan dengan film Anda dan target siklus Anda. Laporan ini mencatat empat hasil: gelembung dan debu di bawah inspeksi yang ditransmisikan dan disorot latar, rentang offset tepi film, akurasi aplikasi yang diukur, dan waktu siklus per bagian. Setiap langkah dipetakan ke langkah penerimaan pada garis Anda.
Hubungi DawnShineuntuk memesan uji coba lensa transparan, atau minta penawaran untuk setup laminasi gulungan DS-351B.
Tentang DawnShine
DawnShine (Dongguan DawnShine Precision Machinery Co., Ltd.) berbasis di Dongguan, Guangdong, dengan pengalaman 15 tahun di peralatan aplikasi film, lebih dari 50 paten, sertifikasi ISO 9001, dan bengkel CNC internal. Satu aturan seleksi: model mengikuti bagian Anda, film Anda, dan standar penerimaan Anda, bukan katalog.
Pertanyaan yang sering diajukan
Apakah mesin laminasi datar dengan perlengkapan bisa menangani lensa bening?
Fixture yang menentukan posisi, bukan jalur film. Press datar menyegel udara di titik terendah kurva, dan posisi gelembung mengikuti kelengkungan lensa. Umpan film sinkron ditambah tekanan roller adalah yang memungkinkan film mengikuti permukaan melengkung, dan itu berasal dari struktur mesin, bukan dari perlengkapan.
Bagaimana definisi nol gelembung di sini?
Ini berarti udara didorong keluar sepanjang arah penggilingan dan tidak disegel di titik terendah kurva, setelah jalur film dan tekanan ditetapkan sebagai parameter proses. Bagian yang jelas diperiksa dalam kondisi transmisi dan backlight, dan batas ditetapkan dalam uji coba dengan kelengkungan Anda, film Anda, dan lingkungan bersih Anda.
PMMA dan PC mudah tergores. Apa yang melindungi permukaan?
Penempatan dan penekanan dilakukan oleh perlengkapan dan mesin, yang mengurangi film genggam. Mengupas dan mengaplikasikan ulang adalah sumber utama goresan, jadi mendapatkan dengan benar dalam satu kali seputar adalah perlindungan terbaik. Film ini dipilih untuk permukaan plastik transparan dan dikonfirmasi dalam uji coba.
Bagaimana jika lebar liner tidak cukup?
DS-351B mencakup lebar liner 20 hingga 260mm dan panjang film 5 hingga 300mm. Bagian yang dekat atau melewati jendela itu akan masuk ke uji coba sampel terlebih dahulu. Kustomisasi dinilai pada platform yang sama setelah pengikutan kelengkungan dan kualitas tepi diukur, bukan dengan beralih ke model lain.
Apakah ini mesin yang sama dengan mesin laminasi trim panel instrumen otomotif?
Itu adalah platform yang sama. Pemasangan lensa dan program berbeda dari bagian trim, dan film serta standar penerimaan ditetapkan per bagian. Uji coba dengan lensa Anda sendiri menunjukkan konfigurasi apa yang dibutuhkan keluarga panel Anda.
Hubungi Kami:
Situs Web:https://id.dsautomachine.com/
Email:deshangjingji@gmail.com

.jpg)
.jpg?imageView2/1/w/64/h/64/format/webp)