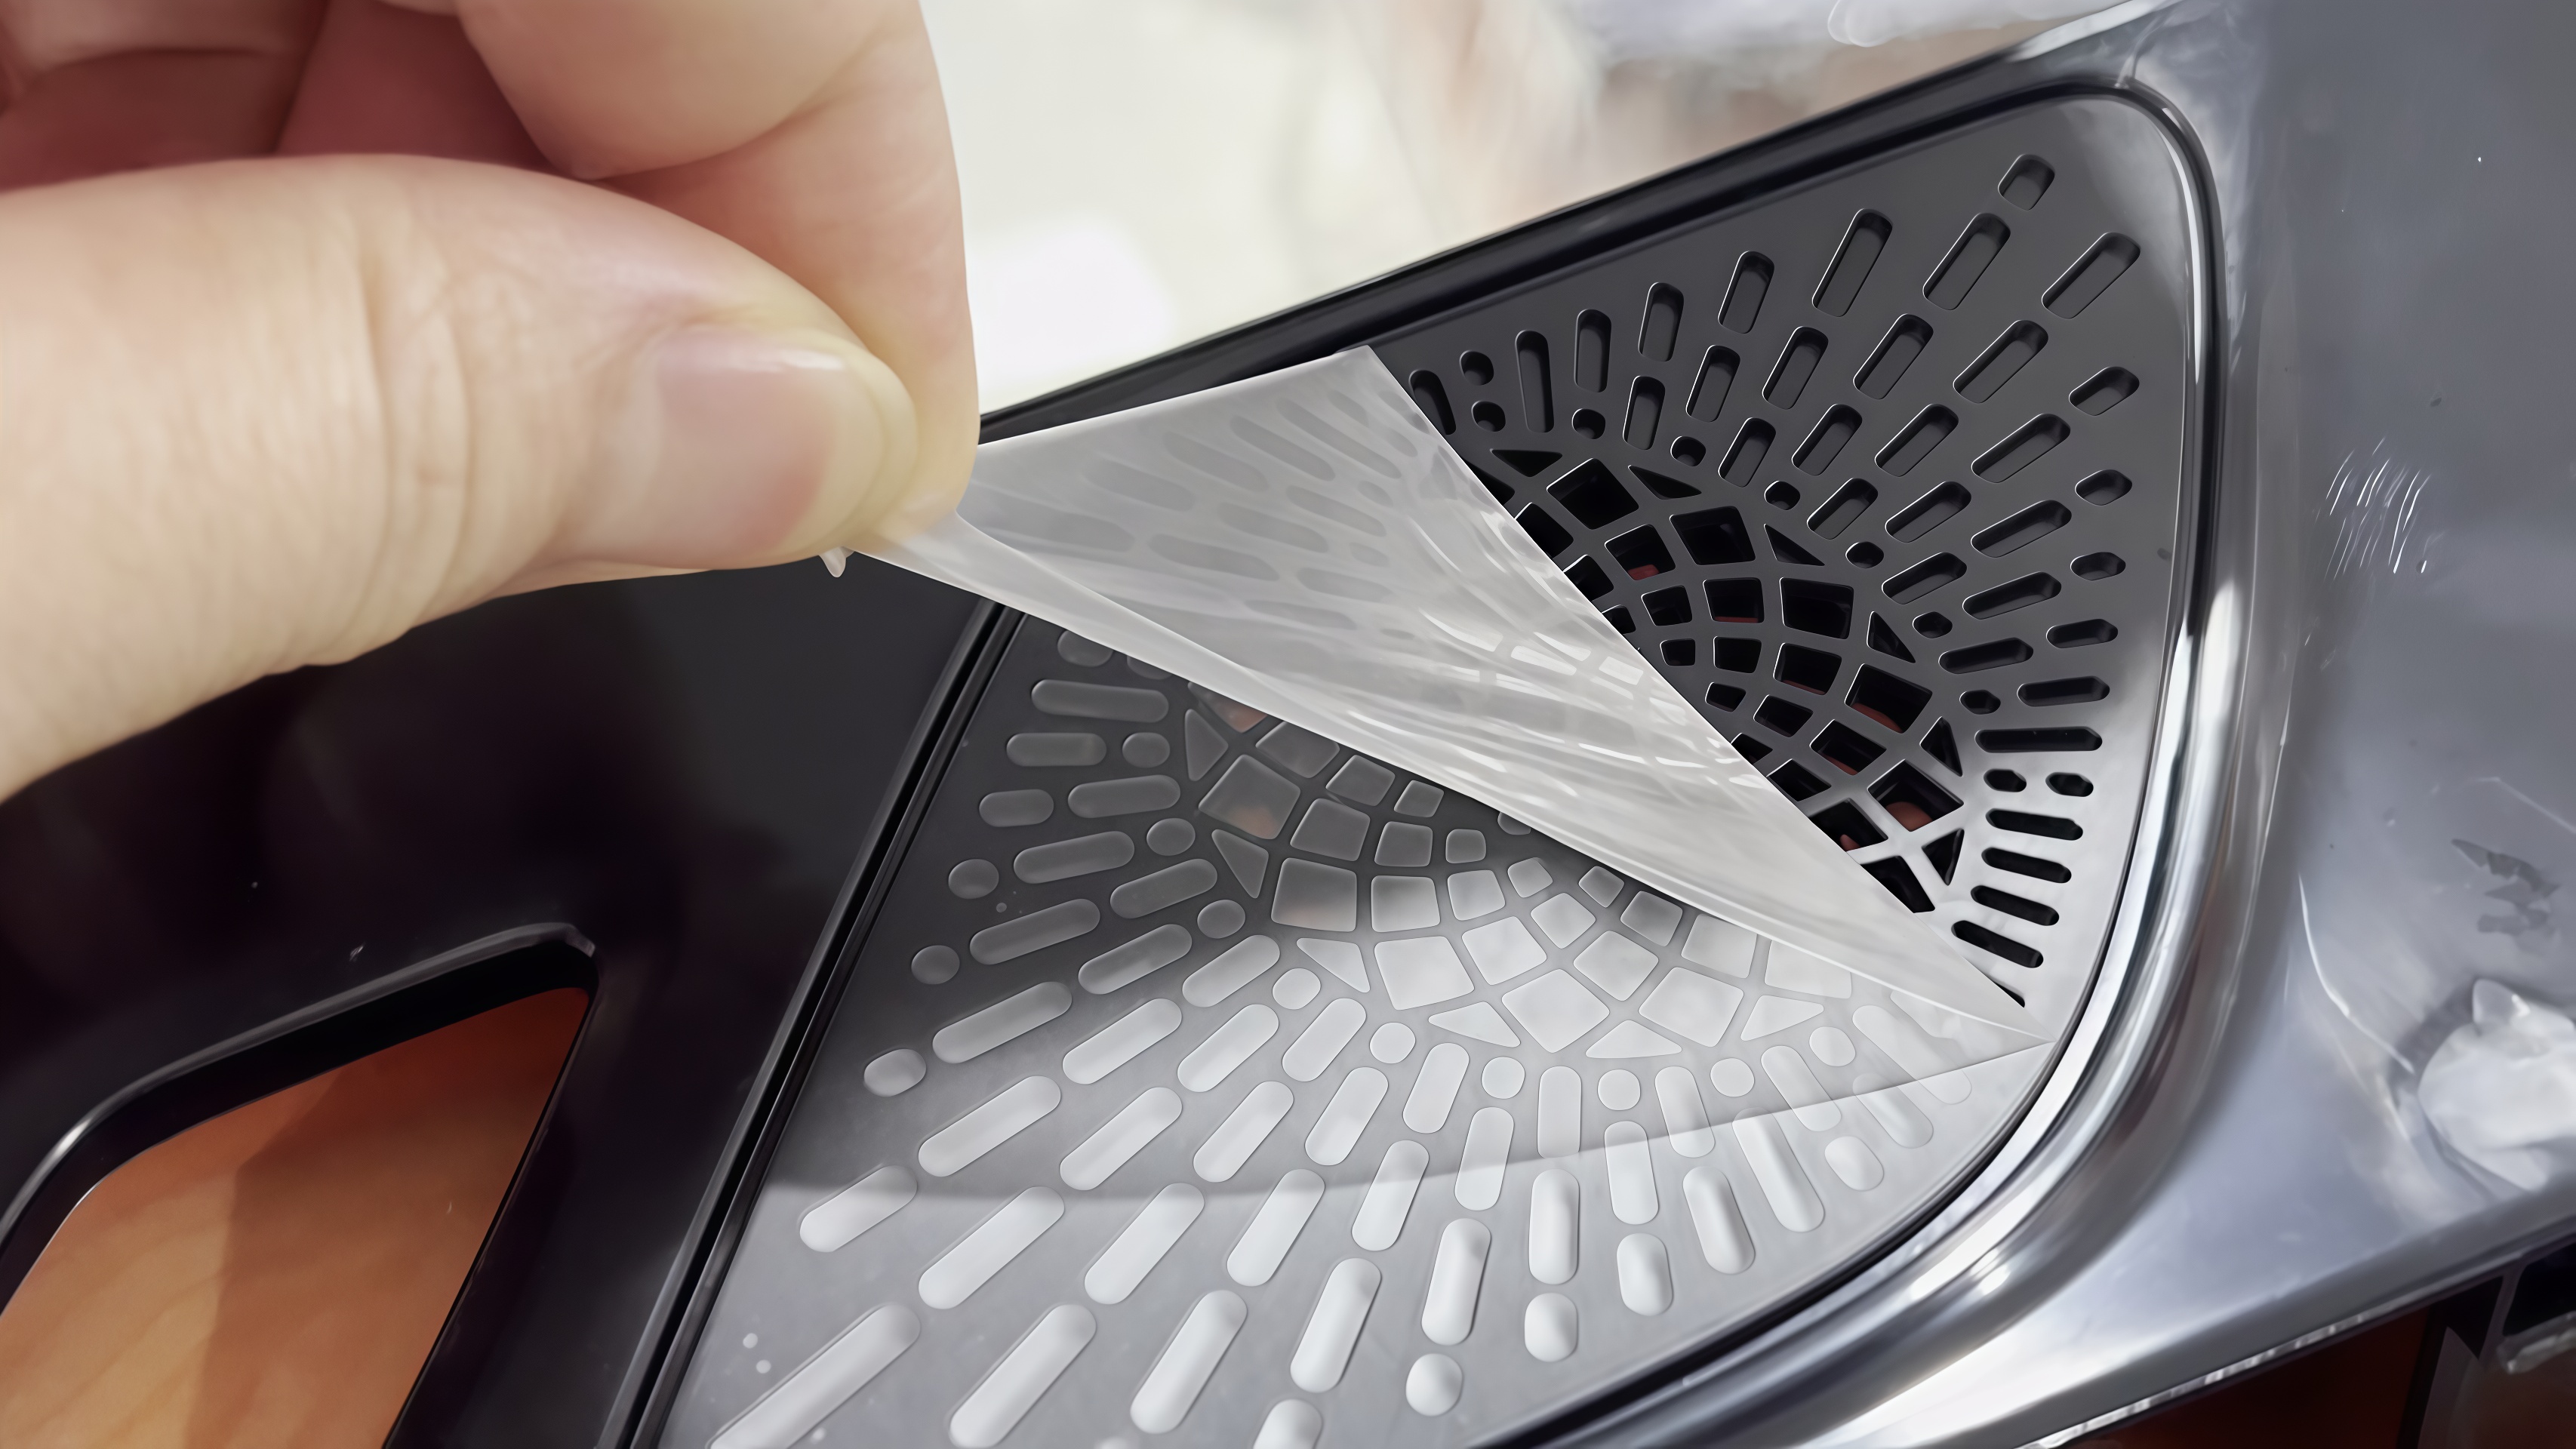
Dari mana overhang dan gelembung berasal
Mulailah dengan overhang. Film yang dipotong secara manual, atau yang disediakan sebagai pemotongan awal, bervariasi satu atau dua milimeter dari lembar ke lembaran. Penempatan kemudian tergantung pada rasa, sehingga inset di tepi film bergerak ke tempat. Inset yang terlalu lebar meninggalkan strip permukaan yang dicat tanpa perlindungan.
Tepi yang ditekan melewati batas bagian mengangkat dan mengumpulkan debu setelah bagian dirakit. Bagian trim eksterior adalah bagian tampilan, dan pelanggan menolak kedua negara bagian tersebut.
Lalu gelembung. Bagian trim tidak datar. Penutup membawa lengkungan dan sudut draft, dan bezel membawa flange balik di sekitar tepi. Press datar memberikan gayanya dalam satu detik: tekanan mencapai puncak di titik tertinggi kurva sementara udara di bawah titik rendah tertutup rapat sebelum dapat keluar.
Itulah sebabnya gelembung berkumpul di sepanjang sisi dan di akar flange, di titik berbeda di setiap bagian.
Permukaan yang dicat dan mengkilap tinggi tidak menyembunyikan apa pun di bawah cahaya yang menyaru. Lebih parah lagi, kedua masalah itu menumpuk. Ketika penempatan dan tekanan bergantung pada rasa, shift siang dan shift malam menghasilkan dua batch yang tampak berbeda, dan catatan kualitas berhenti sesuai rencana.
Bagaimana jalur roll menutup gelembung
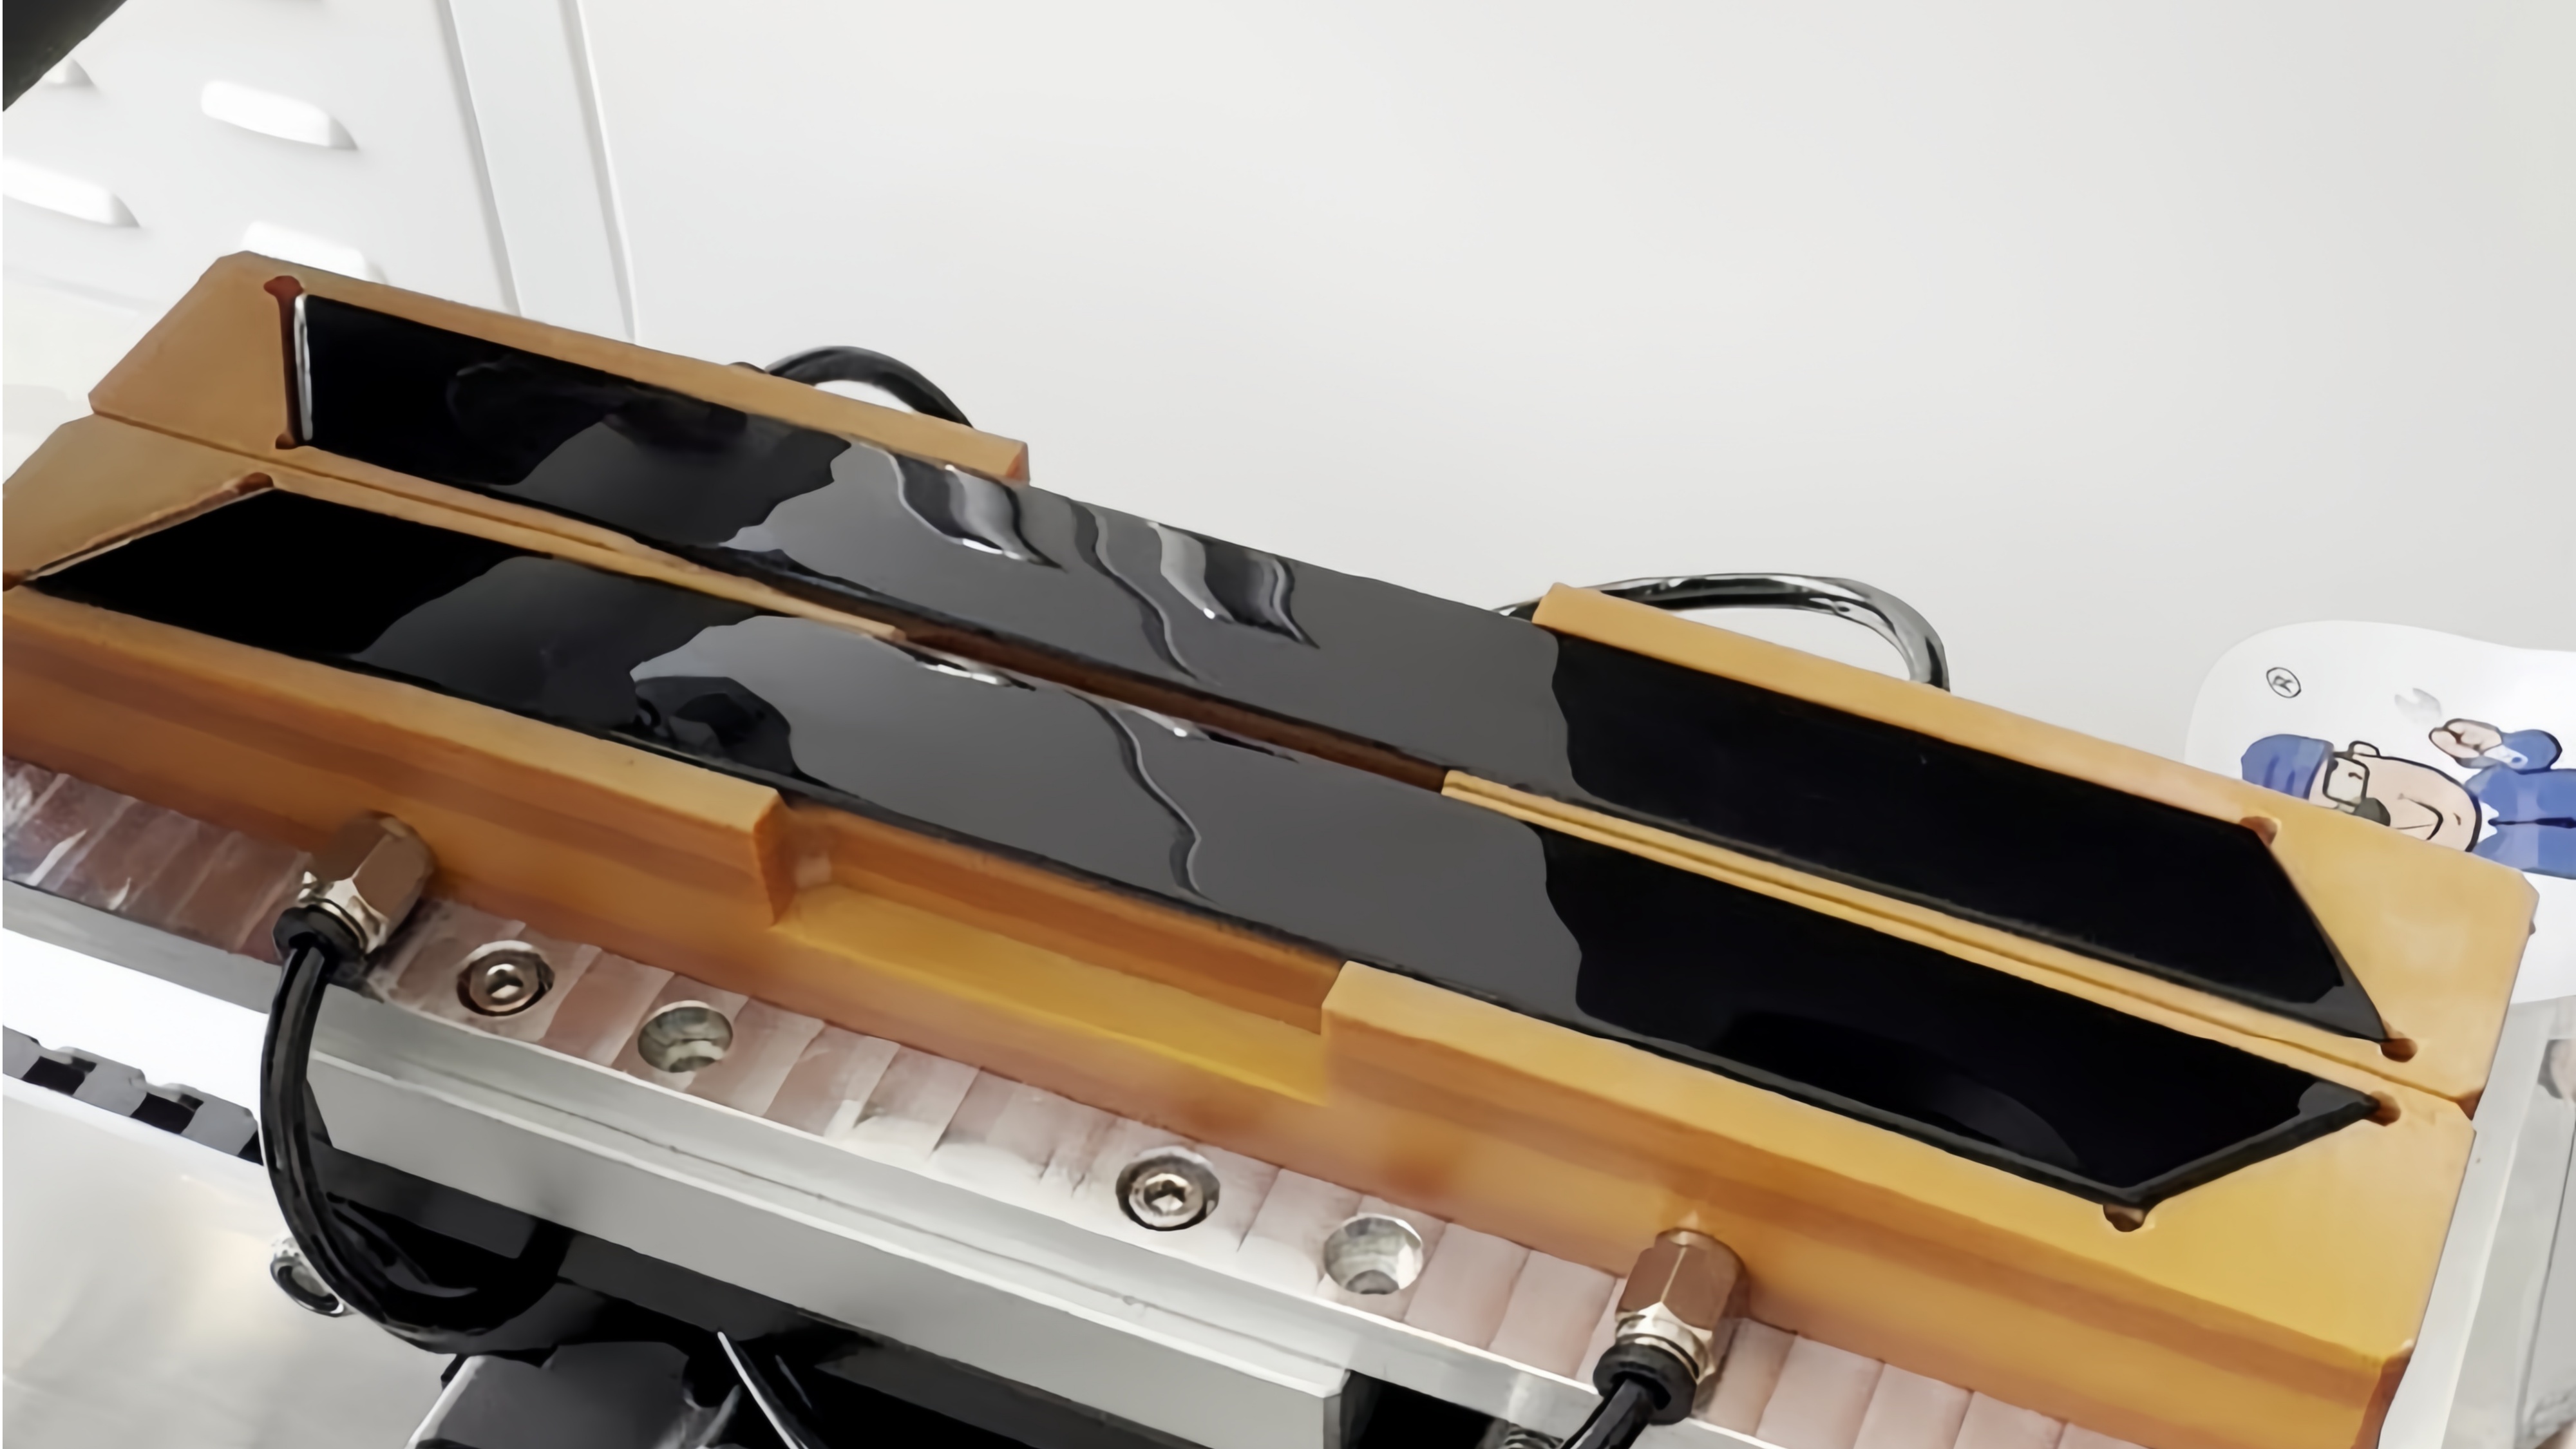
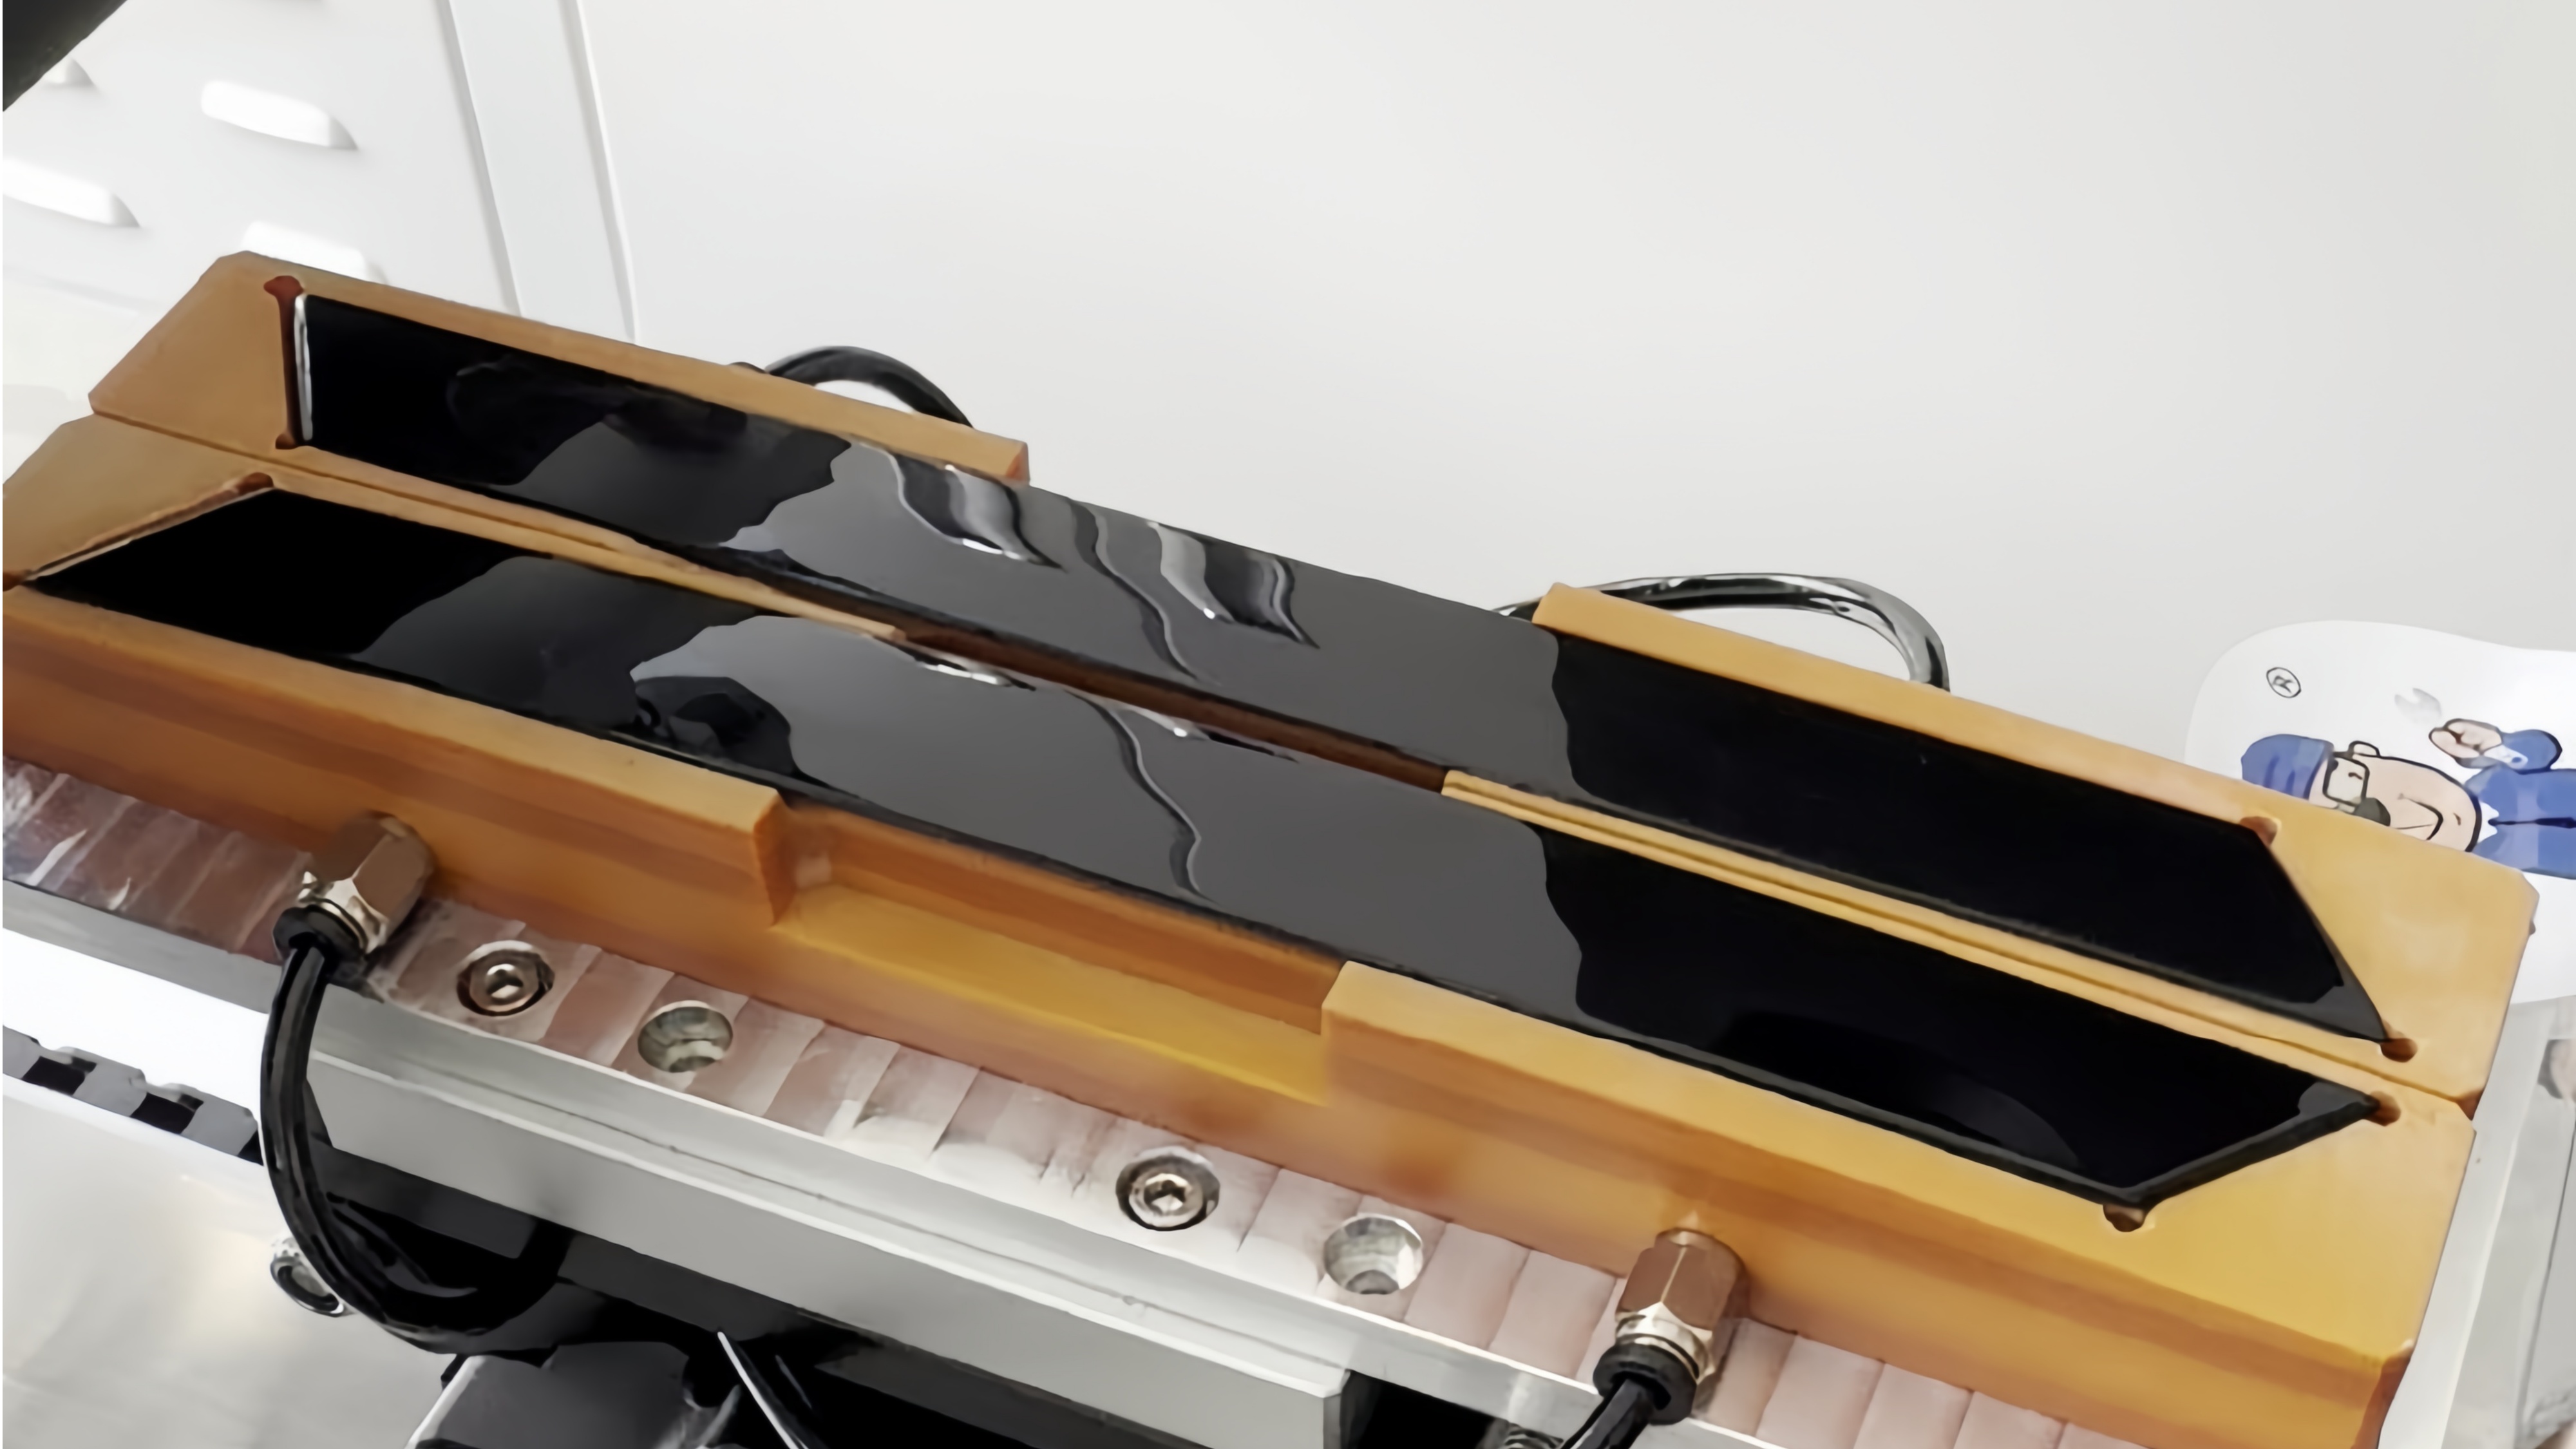
Laminasi gulungan mengubah cara tekanan diterapkan. Film mengalir secara sinkron dari satu ujung bagian, dan roller menekan film ke bawah bagian demi bagian. Udara didorong ke depan garis ikatan dan keluar, bukan tertutup di titik rendah.
Jalur laminasi identik di setiap bagian, sehingga sumber gelembung menyempit dari status operator ke parameter proses, dan parameter yang diatur akan mereproduksi batch demi batch.
Siklus aksi juga tetap. Sensor mendeteksi bagian yang sudah diposisikan, atau saklar kaki memulai siklus, alat bawah menarik dan sinkron dengan umpan film, roller menekan film dan mengeluarkan udara di bawahnya, lalu alat bawah kembali menunggu bagian berikutnya. Setiap bagian mengikuti jalur yang sama dengan pengaturan yang sama, di kedua shift.
Posisi dikunci oleh perlengkapan. Bagian-bagian dijepit pada permukaan datum, akurasi penempatan ±0,2mm, dan mesin mereproduksi pergeseran posisi tepi film demi pergeseran. Set trim yang dikirim sebagai pasangan atau kit menyelaraskan tepi film mereka karena mereka memulai dari titik yang sama dan bergulir di bawah pengaturan yang sama.
Kunci ukuran film terlebih dahulu, lalu overhang tetap tertutup
Setengah lainnya dari overhang adalah ukuran film. Jendela pada mesin laminasi trim eksterior otomotif ini tetap: panjang film 20~210mm dan lebar kertas belakang 20~165mm pada DS-351. Di dalam jendela tersebut, referensi pemotongan dan panjang umpan dikendalikan oleh peralatan, dan inset tersebut direproduksi oleh perlengkapan, tidak lagi bergantung pada seberapa akurat setiap lembaran dipotong.
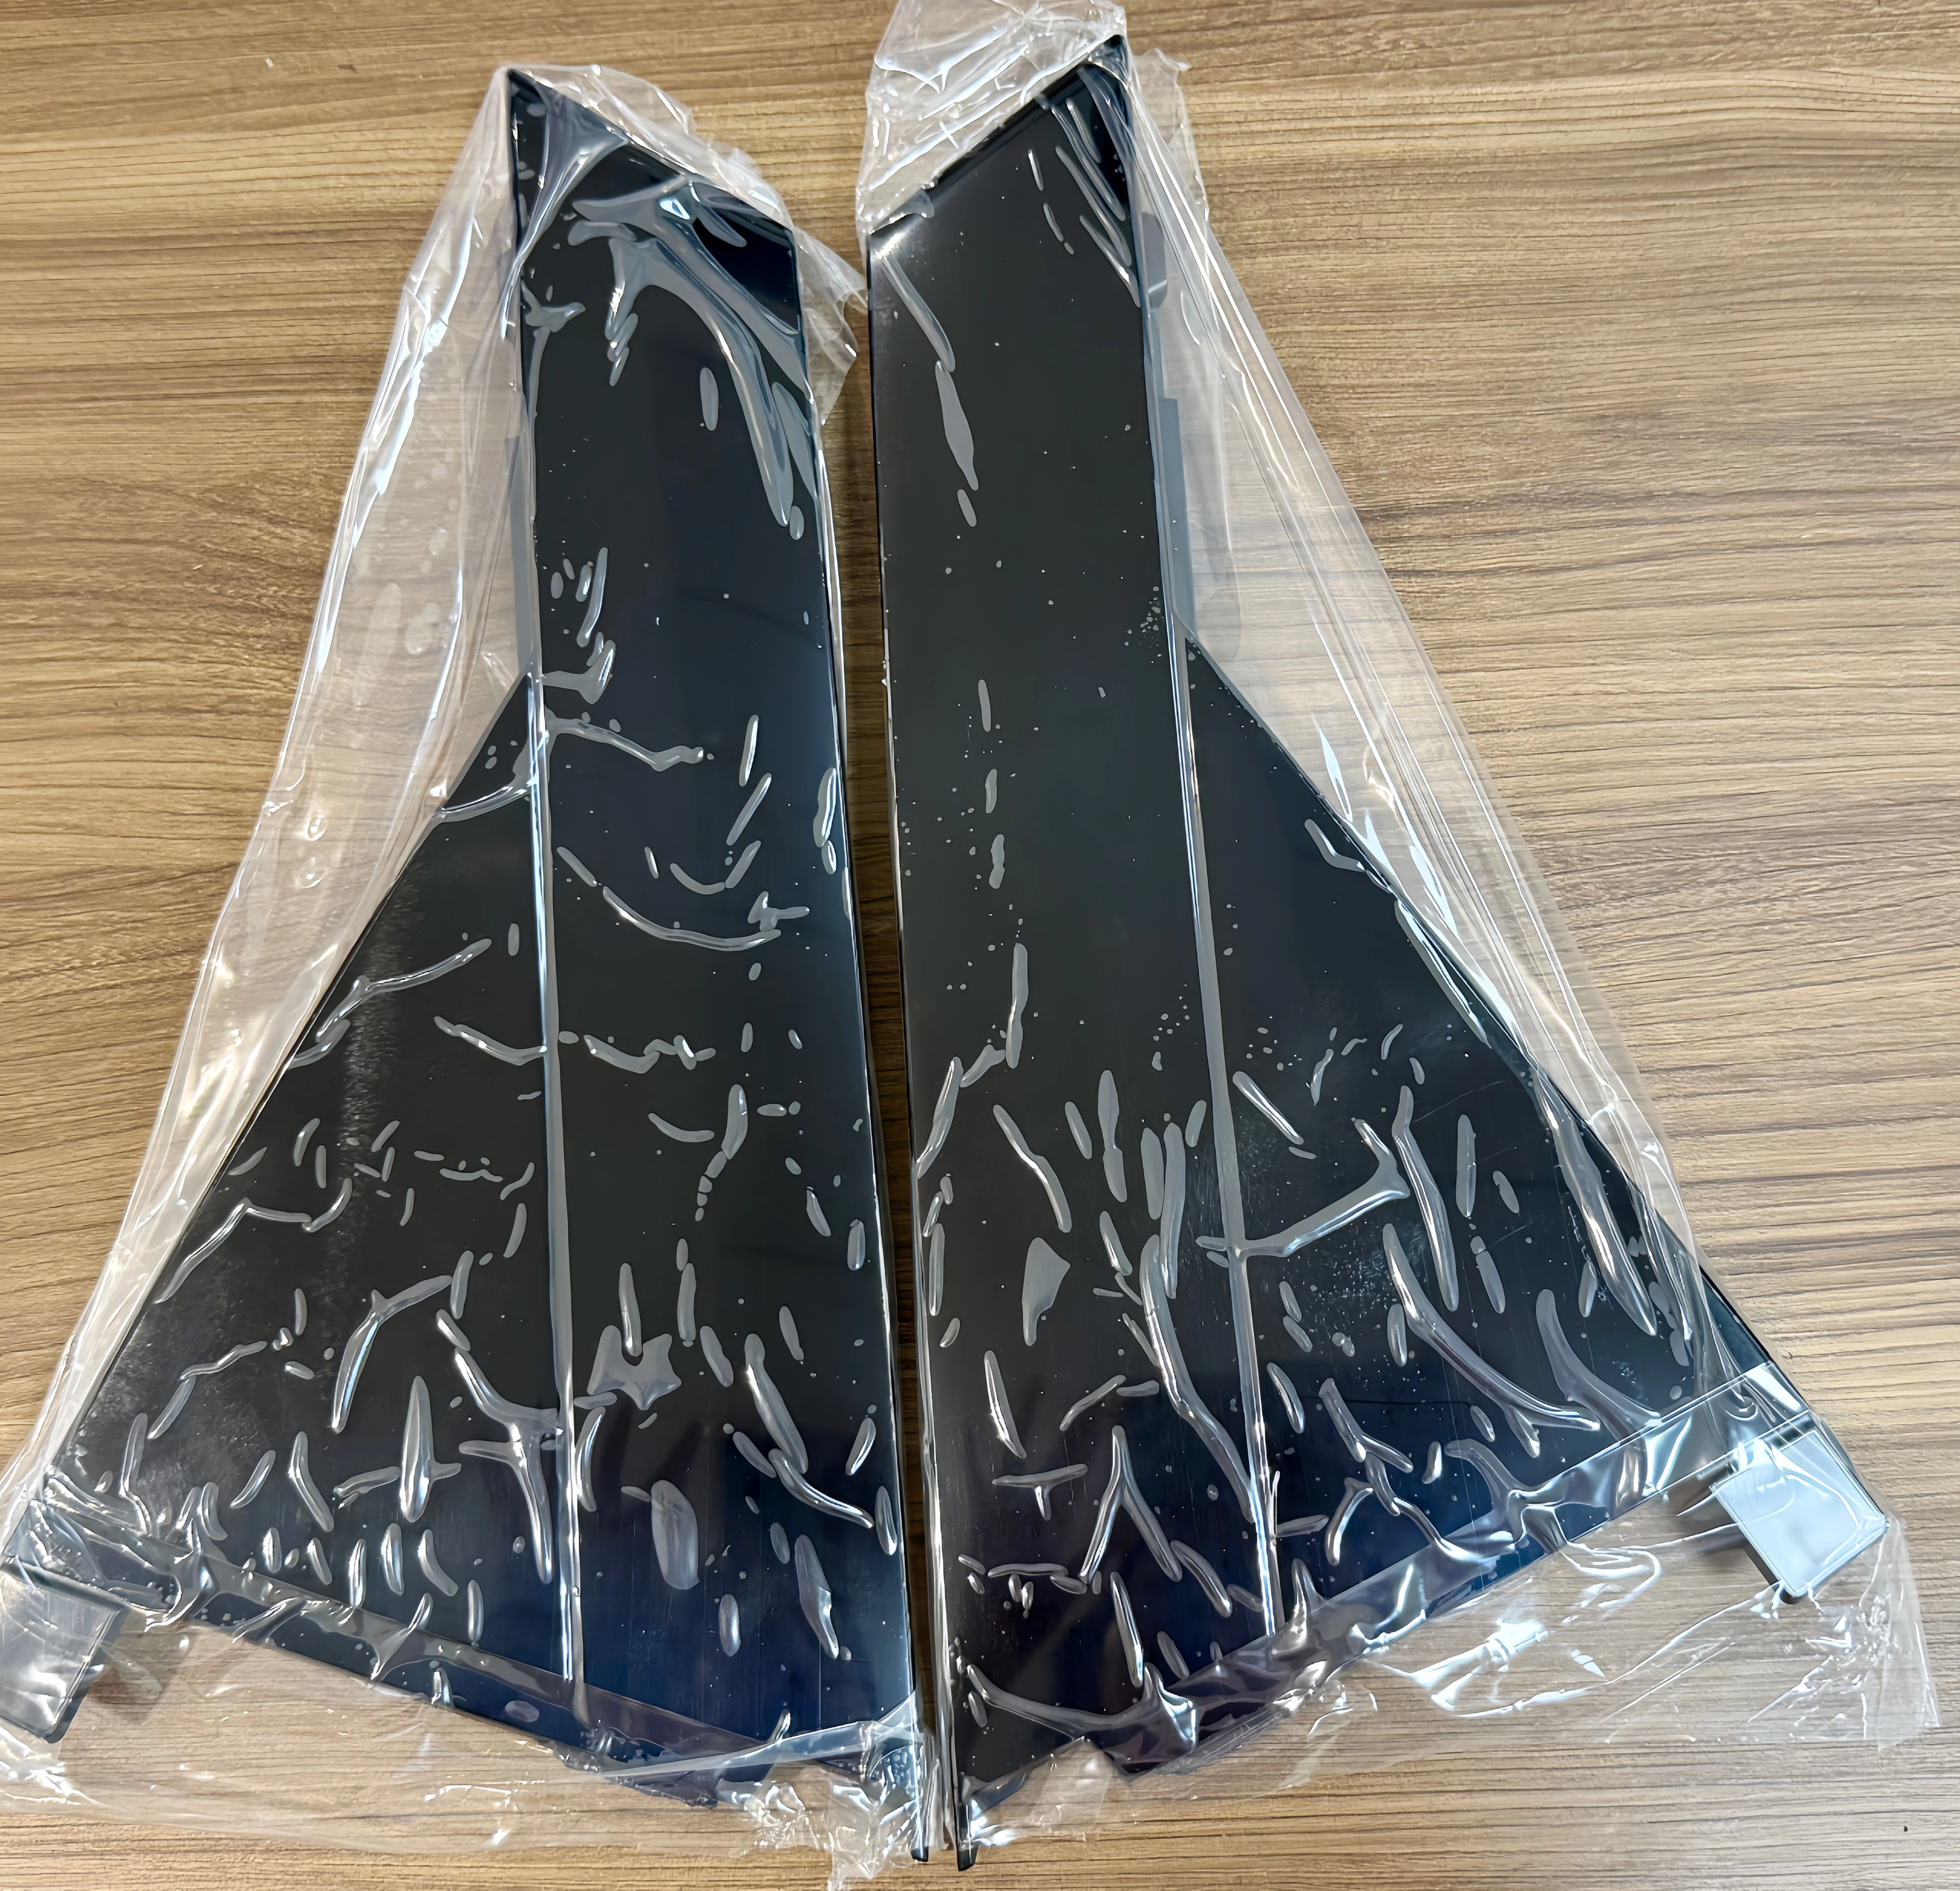
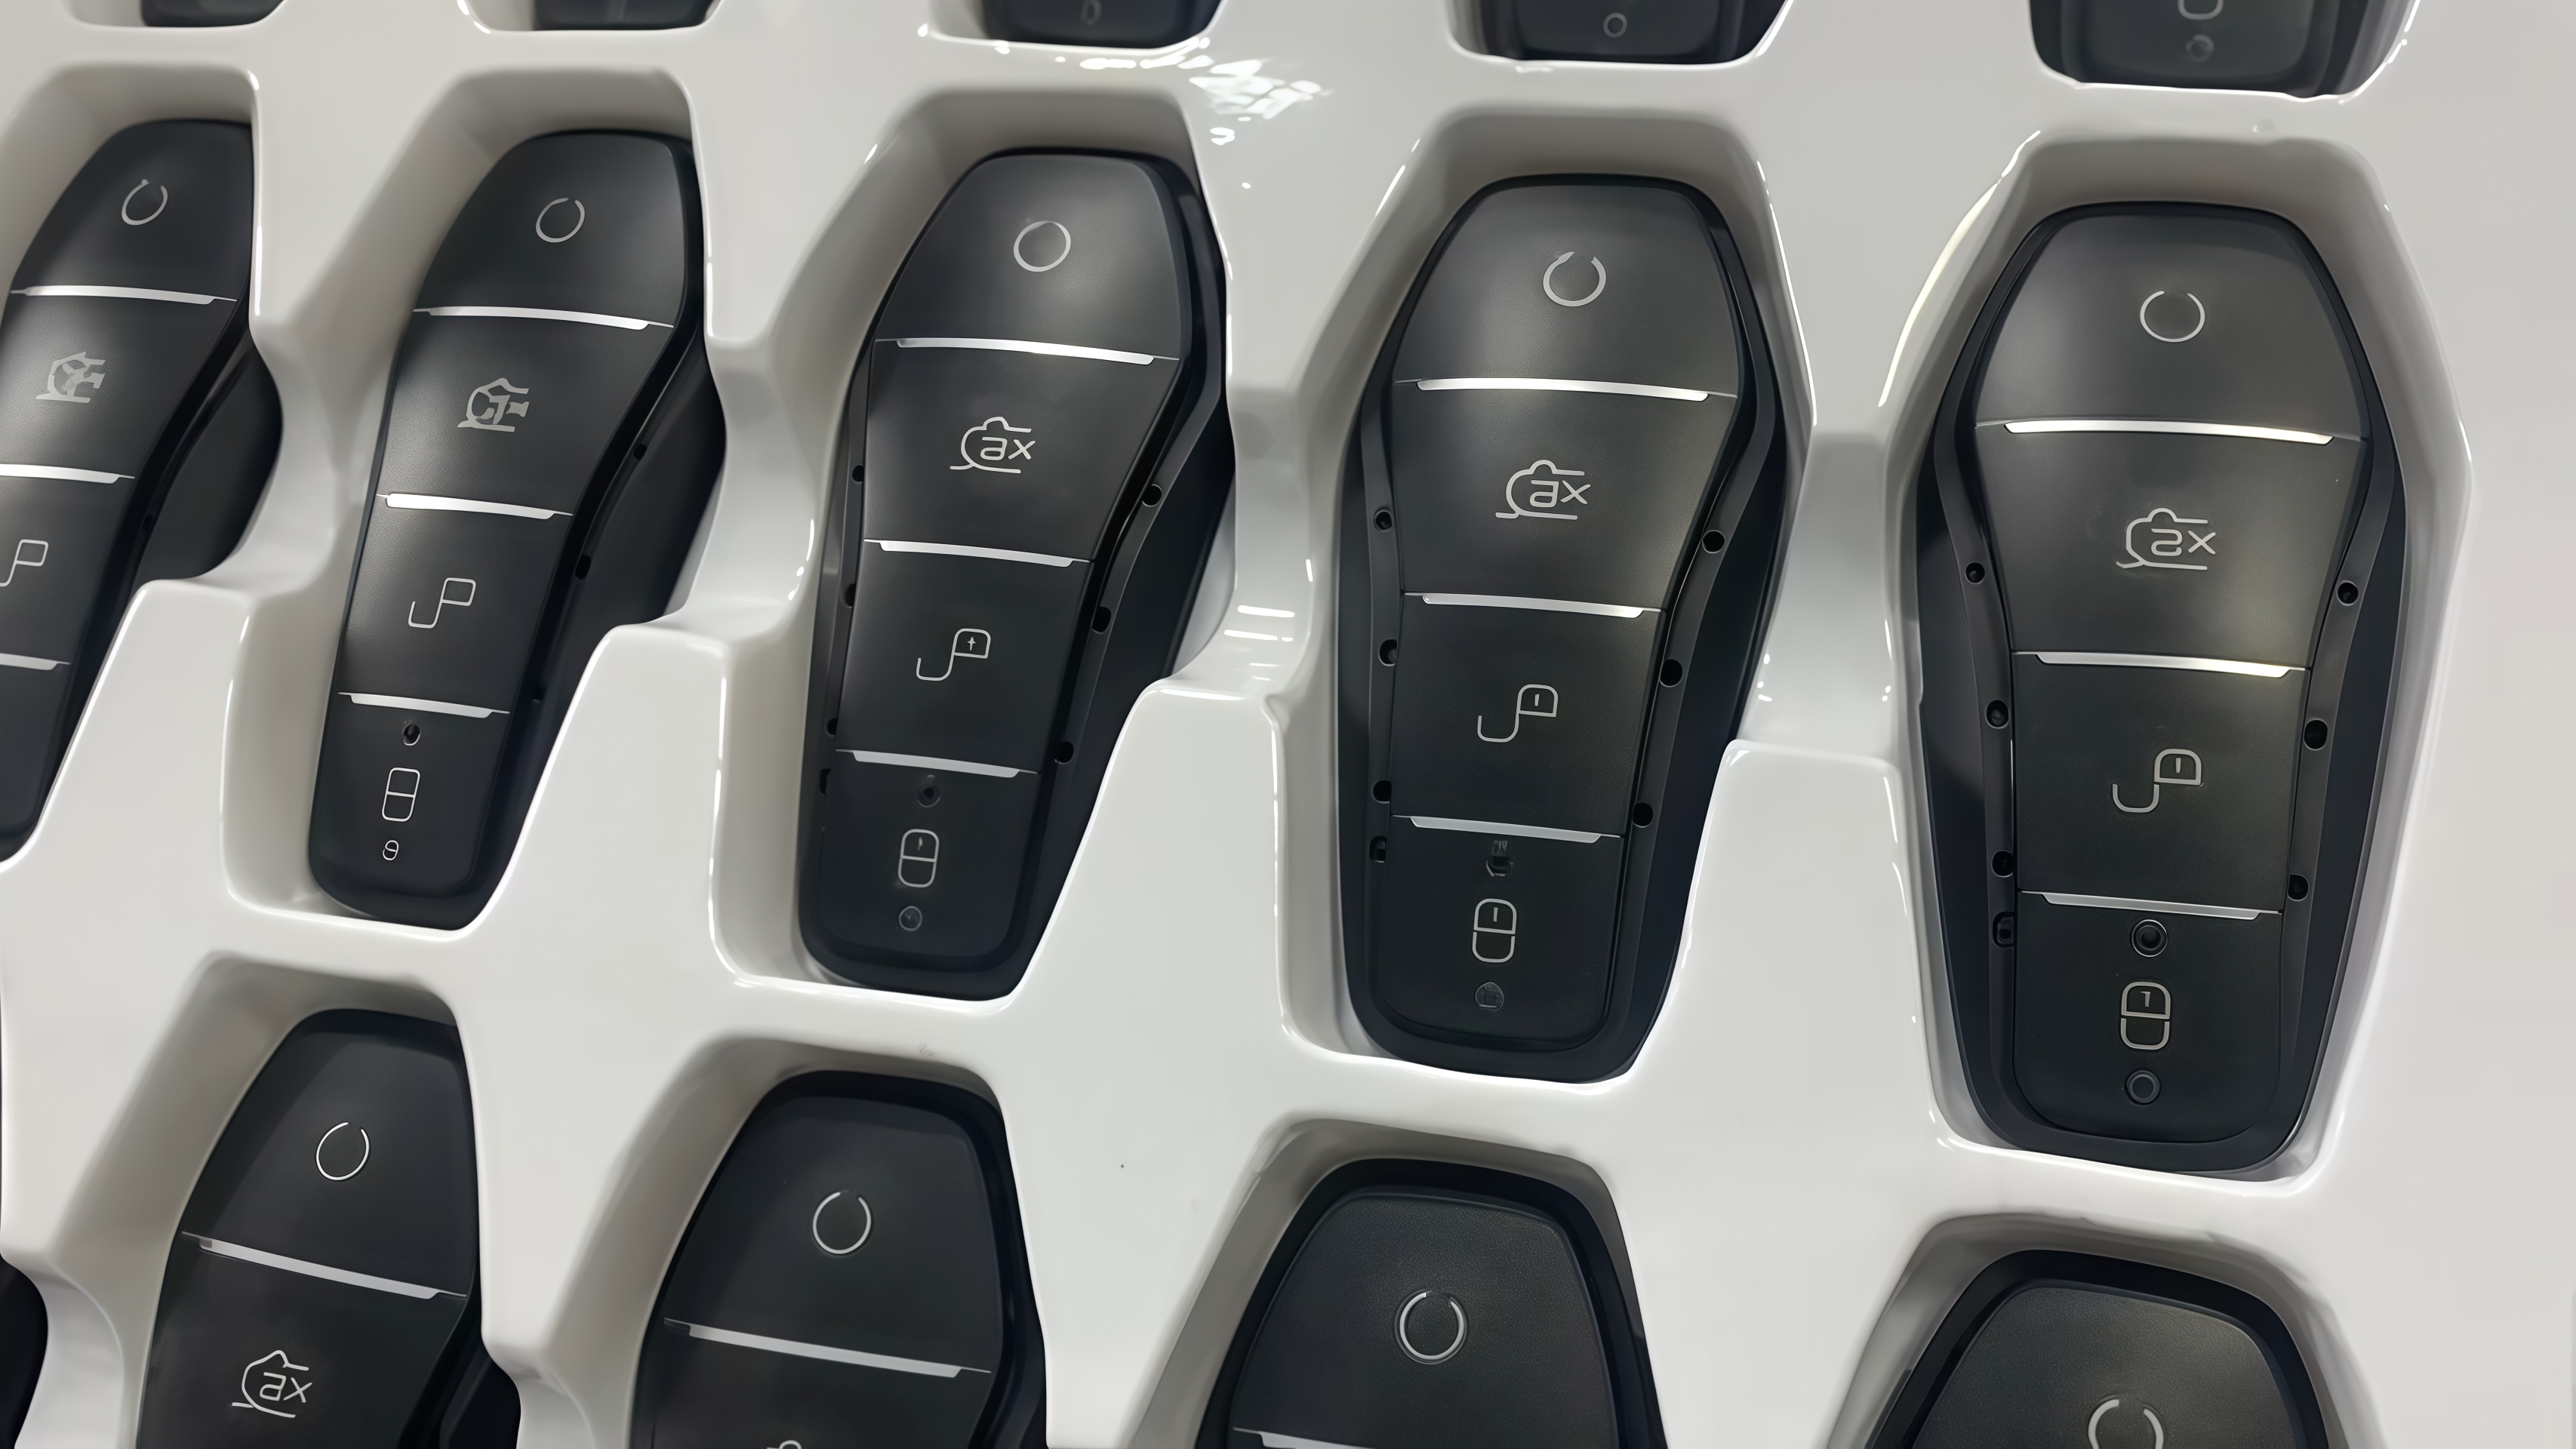
Sebagian besar bagian trim eksterior kecil muat di dalam jendela ini: penutup pilar, bezel, dasar emblem, indikator gigi, cangkang kunci, dan fasia audio. Bagian yang dekat atau di luar jendela akan menjalani uji coba sebelum membuat custom build. Mengganti model bagian berarti mengubah perlengkapan dan parameter, bukan mesin; Rangka desktop beratnya sekitar 70kg dan bergerak antar stasiun tanpa mengubah susunan jalur.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
600~1200 pcs/jam (berdasarkan keterampilan operator dan ukuran film)
|
|
|
|
|
|
|
|
|
|
|
Parameter model standar DS-351. Persyaratan khusus dapat disesuaikan per bagian, tergantung pada laporan uji coba.
Waktu takt diverifikasi di stasiun Anda
Angka 600~1200 potong per jam tergantung pada kemampuan operator dan ukuran film; Nilai tersebut bukan tetap. Garis pelapisan dan post-molding menjalankan takt tetap, dan takt sebenarnya dari stasiun laminasi tergantung pada tata letak beban dan bongkaran. Jalankan mesin di stasiun Anda selama satu jam dan masukkan angka yang diukur ke dalam rencana produksi.
Pada mesin laminasi film semi-otomatis ini, pembagian pekerjaan adalah laminasi mesin dengan pemuatan manual. Perubahan model tidak memulai kembali diskusi takt: tukar fixture dan parameter, dan satu batch percobaan mengonfirmasi takt baru.
Solusi DawnShine untuk trim eksterior
DawnShinetelah membangun peralatan laminasi selama 15 tahun, memegang lebih dari 50 paten, memproduksi di bawah ISO 9001, dan mengerjakan perlengkapan serta perlengkapan di bengkel CNC miliknya sendiri. Untuk arah ini, konfigurasi mesin laminasi trim eksterior otomotif adalahMesin laminasi film semi-otomatis DS-351 (tipe gulungan).
Petakan kembali cacat ke mekanisme. Overhang tetap tertutup melalui jendela pemotongan dan posisi perlengkapan pada ±0,2mm. Gelembung tetap tertutup selama penekanan gulung per bagian. Konsistensi batch berasal dari siklus aksi tetap. Nilai tidak ada di lembar spesifikasi; Masalahnya adalah dua penolakan ini berhenti terjadi.
Mesin ini menggunakan film pelindung PE, PVC, PET, OPP, UV, FPC, dan PO serta label perekat sendiri, untuk perlindungan selama transportasi dan perakitan. Bagian trim adalah bagian tampilan, dan pelindung film mulai dimulai saat keluar dari garis.
Batas proses yang dinyatakan di awal
DS-351 menempelkan film dan label pada permukaan datar, lengkungan kecil, dan keliling kecil. Bagian dengan kelengkungan bebas yang dalam, atau melebihi jendela lebar backing 20~165mm, akan menjalani uji coba sampel terlebih dahulu, dan kustomisasi dibahas setelah uji coba mengonfirmasi hasilnya. Custom build adalah perubahan fixture dan program pada platform yang sama, bukan mesin yang berbeda.
Jika daftar suku cadang juga mencakup tape VHB, busa, atau fitting snap, maka fitting tersebut berjalan di berbagai fixture dan kepala dengan penawaran terpisah. Artikel ini membahas film pelindung permukaan untuk transportasi dan perlindungan perakitan, bukan untuk ikatan optik dan bukan pembungkus kendaraan penuh.
Kirim satu bagian untuk uji coba
Empat item memeriksa mesin laminasi trim eksterior otomotif ini dalam satu proses: gambar komponen atau data 3D, gulungan film yang digunakan, target takt, dan standar penerimaan tampilan pelanggan. Di antara empat orang tersebut, sampel fisik yang paling penting.
|
|
|
Gambar bagian atau data 3D
|
Ukuran yang diperluas di dalam jendela 20~210mm / 20~165mm; Arah kelengkungan mengonfirmasi lintasan gulungan
|
Gulungan film yang digunakan secara nyata
|
Bahan film dan lebar lapisan diverifikasi pada gulungan asli, tidak ada film pengganti
|
|
|
Berikan nomor garis lapisan atau post-molding; satu jam di mesin memeriksa silang
|
Standar penerimaan penampilan
|
Kondisi ringan yang digaru tetap dijalankan dalam uji coba; laporan direkam dengan standar yang sama
|
Uji coba berjalan dengan film dan target takt Anda. Laporan ini mencatat empat item: rentang offset tepi film, permukaan film di bawah cahaya penyaring, akurasi penempatan yang diukur, dan takt per bagian. Setiap item dipetakan ke satu aksi penerimaan di jalur Anda.
Hubungi DawnShineuntuk memesan uji coba pada mesin laminasi trim eksterior ini, atau minta penawaran untuk solusi gulungan DS-351.
Tentang DawnShine
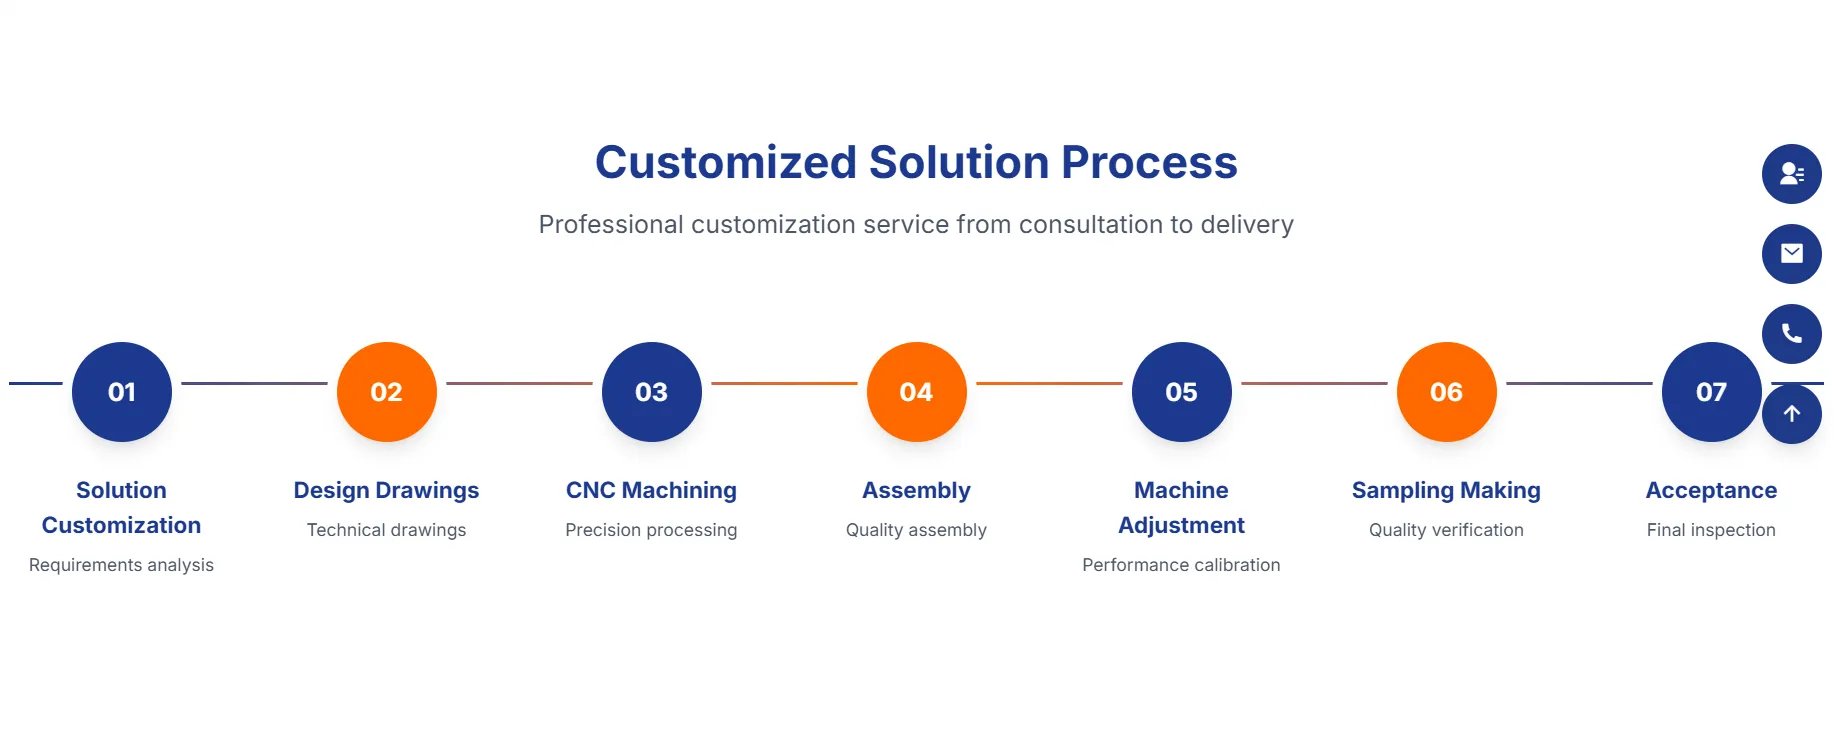
DawnShine (Dongguan DawnShine Precision Machinery Equipment Co., Ltd.) berbasis di Dongguan, Guangdong, dengan pengalaman 15 tahun dalam pembuatan peralatan laminasi film, lebih dari 50 paten, sertifikasi ISO 9001, dan bengkel pemesinan CNC internal. Satu prinsip seleksi: mesin ditentukan oleh bagian Anda, film Anda, dan kriteria penerimaan Anda, bukan oleh katalog.
Pertanyaan yang sering diajukan
Apakah template penentuan posisi dapat mengatasi overhang dalam laminasi manual?
Sebuah template mengontrol pemotongan, bukan tekanan atau evakuasi udara. Gelembung masih terbentuk di titik terendah kurva, dan tepi film masih bergeser mengikuti rasa operator. Menutup overhang dan gelembung bersama-sama membutuhkan jendela potong tetap, jalur roll, dan posisi fixture, yang diatur oleh struktur mesin.
Apakah roller akan menandai permukaan yang dicat?
Tekanan roller bekerja pada permukaan film sementara bagian didukung oleh perlengkapan, dan pengaturan tekanan disesuaikan dengan film dan cat. Bawa bagian yang sudah dicat ke uji coba, verifikasi sesuai dengan syarat penerimaan Anda sendiri, dan laporan akan mencatat kondisi permukaan film yang telah diukur.
Apakah strip trim atau grille yang lebih besar bisa dilaminasi?
Periksa ukuran yang diperluas dengan jendela 20~210mm / 20~165mm terlebih dahulu. Bagian yang dekat atau di luar jendela akan menjalani uji coba sampel, dan kustomisasi dinilai setelah hasil yang diukur, bukan berdasarkan asumsi.
Model semi-otomatis atau otomatis?
Pada mesin laminasi film semi-otomatis, mesin melakukan laminasi dan operator memuat, yang sesuai dengan lini trim eksterior dengan pergantian model yang sering. Jalur dengan tuntutan takt lebih tinggi dan model terkonsentrasi kemudian dapat mengevaluasi pemuatan otomatis. Validasi jendela proses pada DS-351 terlebih dahulu.
Situs Web:https://id.dsautomachine.com/
Email:deshangjingji@gmail.com

.jpg?imageView2/1/w/64/h/64/format/webp)