Artikel ini ditulis dari posisi seorang insinyur proses dan kualitas di pabrik cetakan. Itu memisahkan di mana laminasi gagang benar-benar rusak, betapa rumusnyamesin laminasi film bagian plastikharus berlaku, dan bagaimana uji coba sampel mengunci masing-masing variabel tersebut.
Bagian gloss tidak memberi ruang untuk percobaan kedua
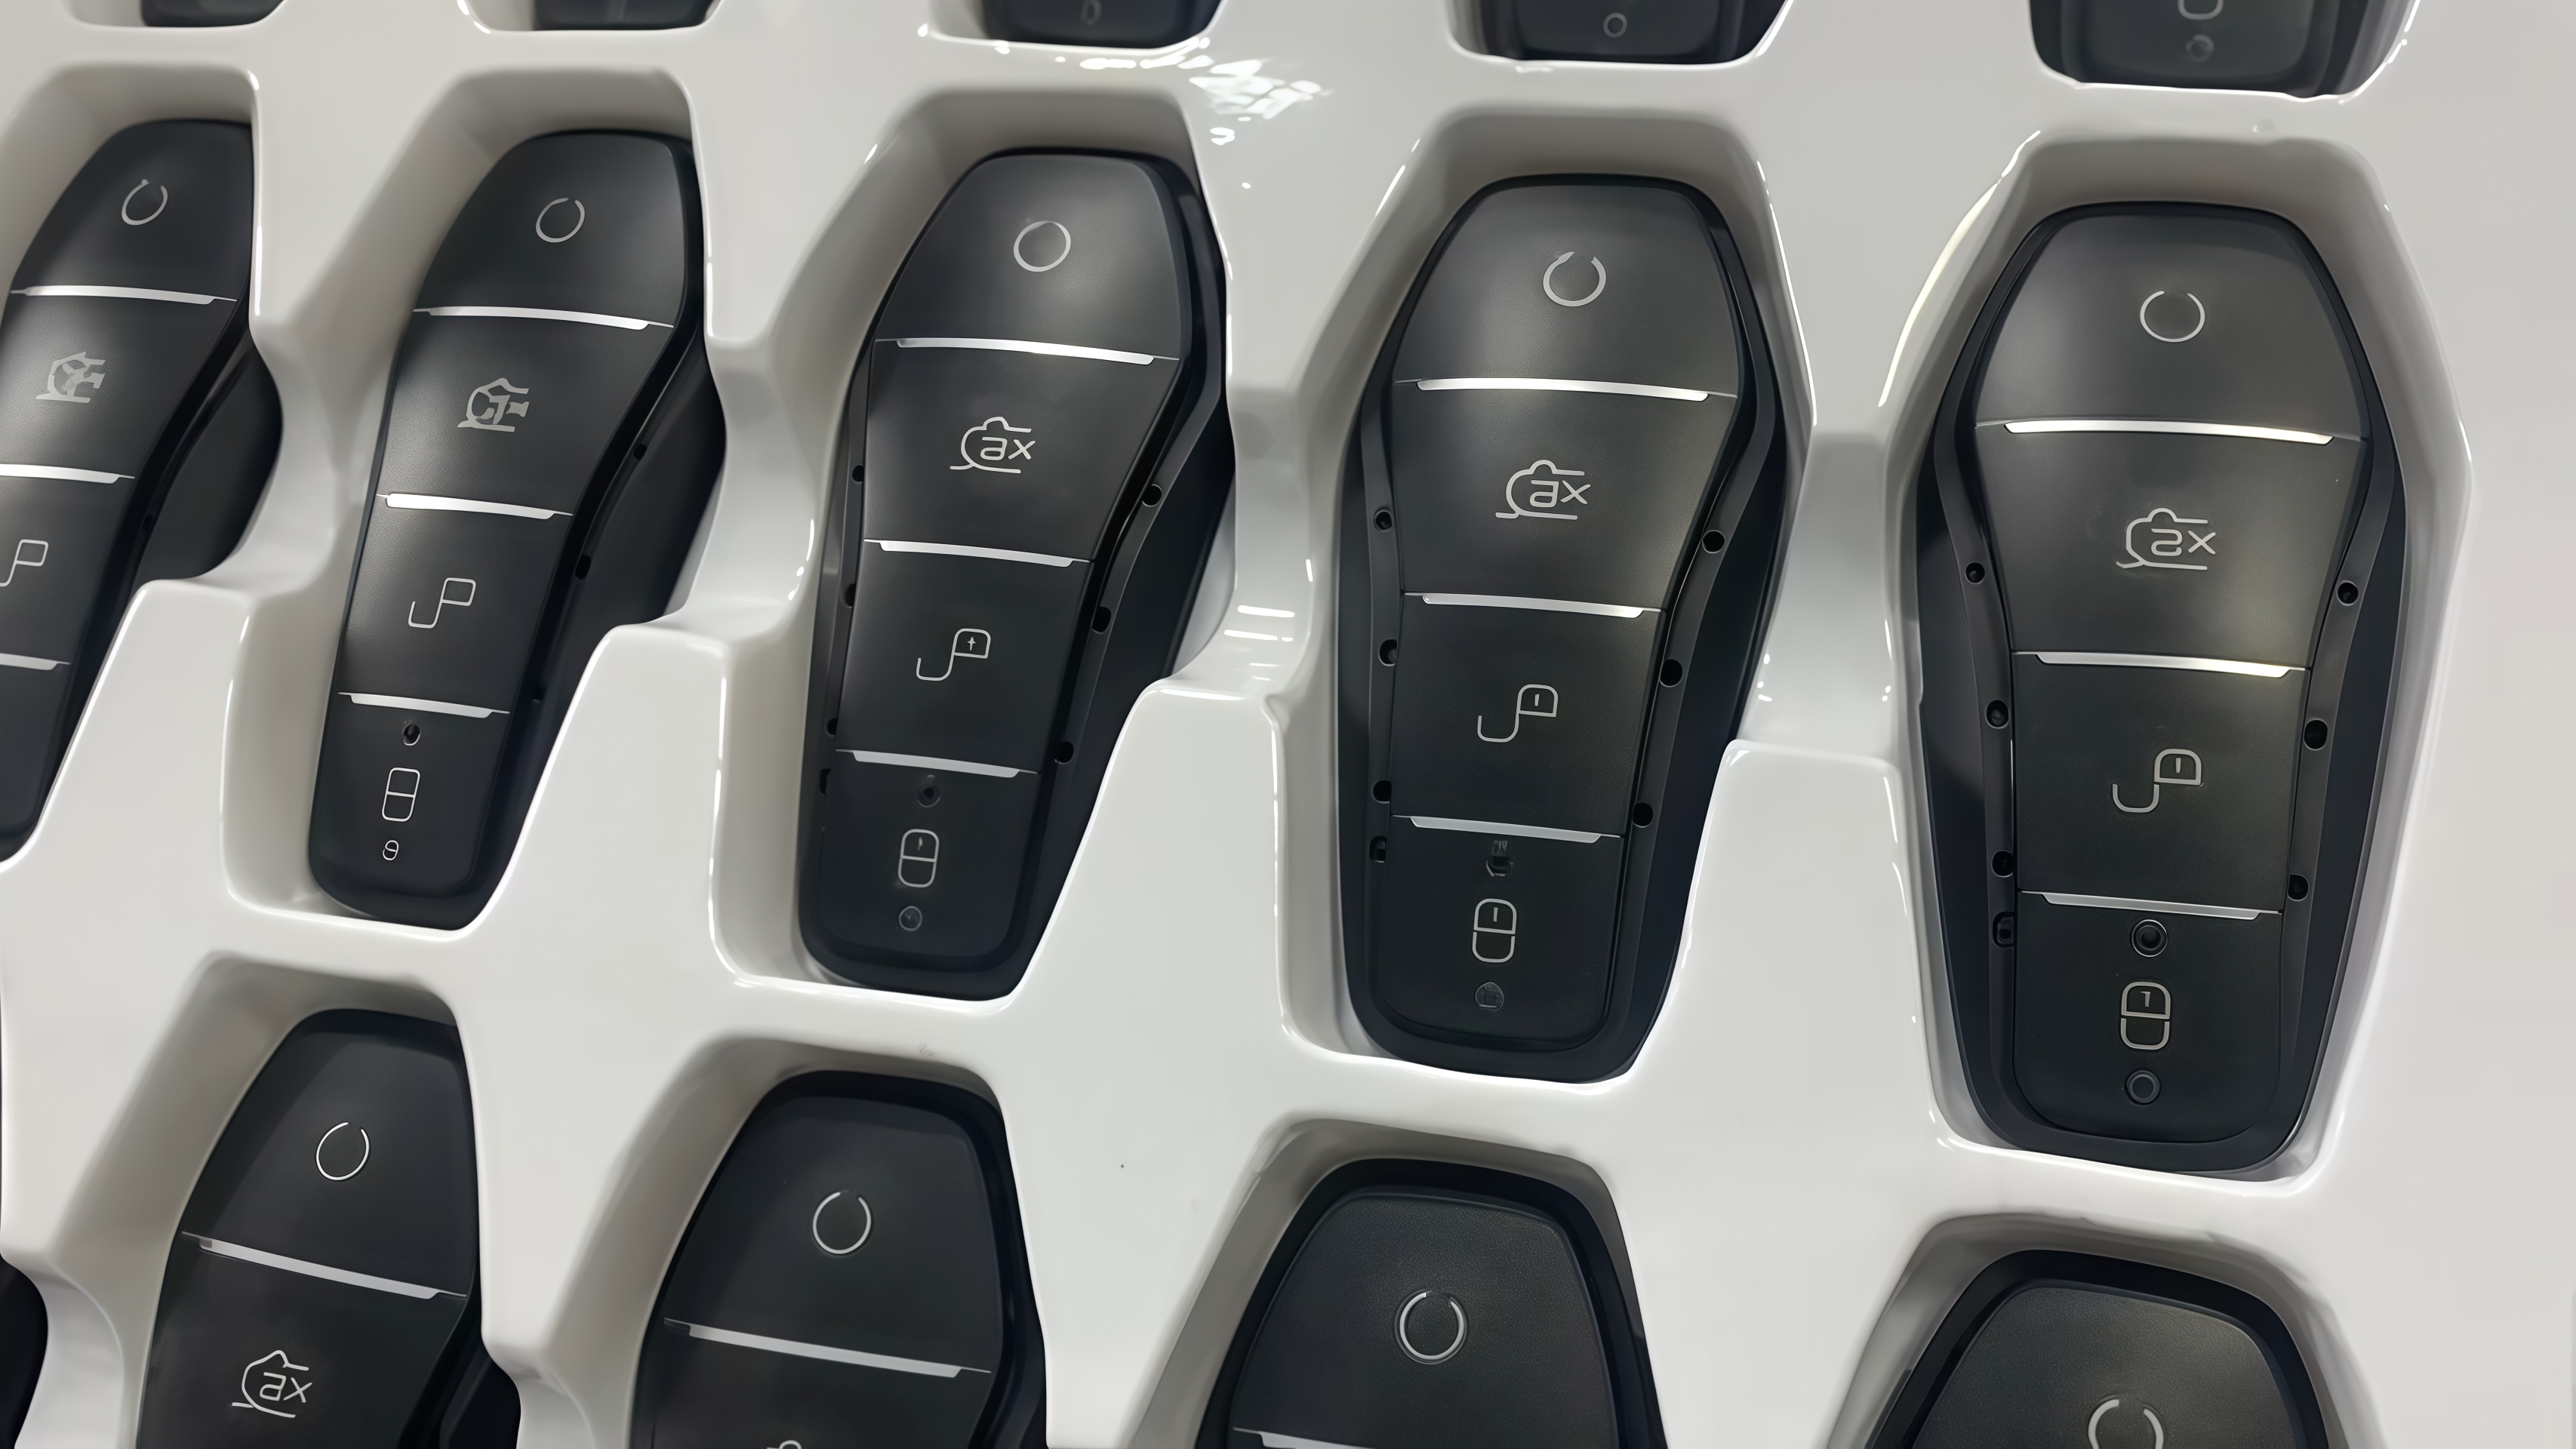
Bagian luar gagang pintu adalah bagian yang disentuh setiap penghuni setiap hari. Film pelindung adalah lapisan terakhir sebelum perakitan dan pengiriman. Aplikasi yang buruk biasanya bukan rework, melainkan scrap.
Permukaan mengkilap menunjukkan segala sesuatu di bawah cahaya penyaring. Gelembung, kerutan, dan sidik jari yang menempel pada molding matte adalah cacat yang terlihat pada gagang yang cerah. Standar inspeksi sudah tertulis, jadi penolakan hanya masalah waktu.
Itulah sebabnya pertanyaan pertama tentang sebuahMesin aplikasi film trim gagang pintu otomotifBukan apakah bisa memasang film. Yang penting adalah apakah mesin memiliki mekanisme yang menghentikan cacat tampilan di dalam mesin.
Kurva dan jatuh: gelembung hidup dalam urutan pers
Gagang bukanlah bagian datar. Tubuhnya berbentuk tiga dimensi dengan permukaan draft, transisi radius, dan kaki pemasangan, sehingga jalur film harus mengikuti bentuknya.
Kegagalan manual yang biasa ada di urutan pers. Tekan bagian tengah terlebih dahulu dan dorong udara keluar, maka udara tersegel di sisi bawah lengkungan sebelum roller tiba. Posisi ditentukan oleh rasa, jadi tidak ada dua bagian dalam satu batch yang cocok.
Aplikasi roll memberikan pesanan ke mesin. Film dimulai di salah satu ujung, roller mengikatnya ke bawah dalam beberapa bagian, dan udara didorong ke depan tali ikatan dan keluar sepanjang arah bergulir, bukan terperangkap di bawah film. Itulah sebabnya sebuahmesin laminasi film bagian plastikdinilai berdasarkan urutan pers, bukan hanya dari tekanan.
Penurunan besar adalah rintangan kedua. Antara permukaan gagang dan kaki pemasangan, anak tangga sering kali puluhan milimeter, sehingga pekerjaan manual membutuhkan perubahan tekanan yang konstan yang tidak dapat ditahan oleh operator baru.
Platform roll desktop ditentukan untuk permukaan datar, lengkungan kecil, dan muka lingkar kecil, yang menutupi permukaan laminasi utama pada sebagian besar pegangan. Bagian dengan penurunan sangat besar, atau beberapa wajah dalam satu proses, akan menjalani uji coba terlebih dahulu dan konfigurasi dikonfirmasi dari laporan.
Pegangan terbuka dan tersembunyi, dua jalur film
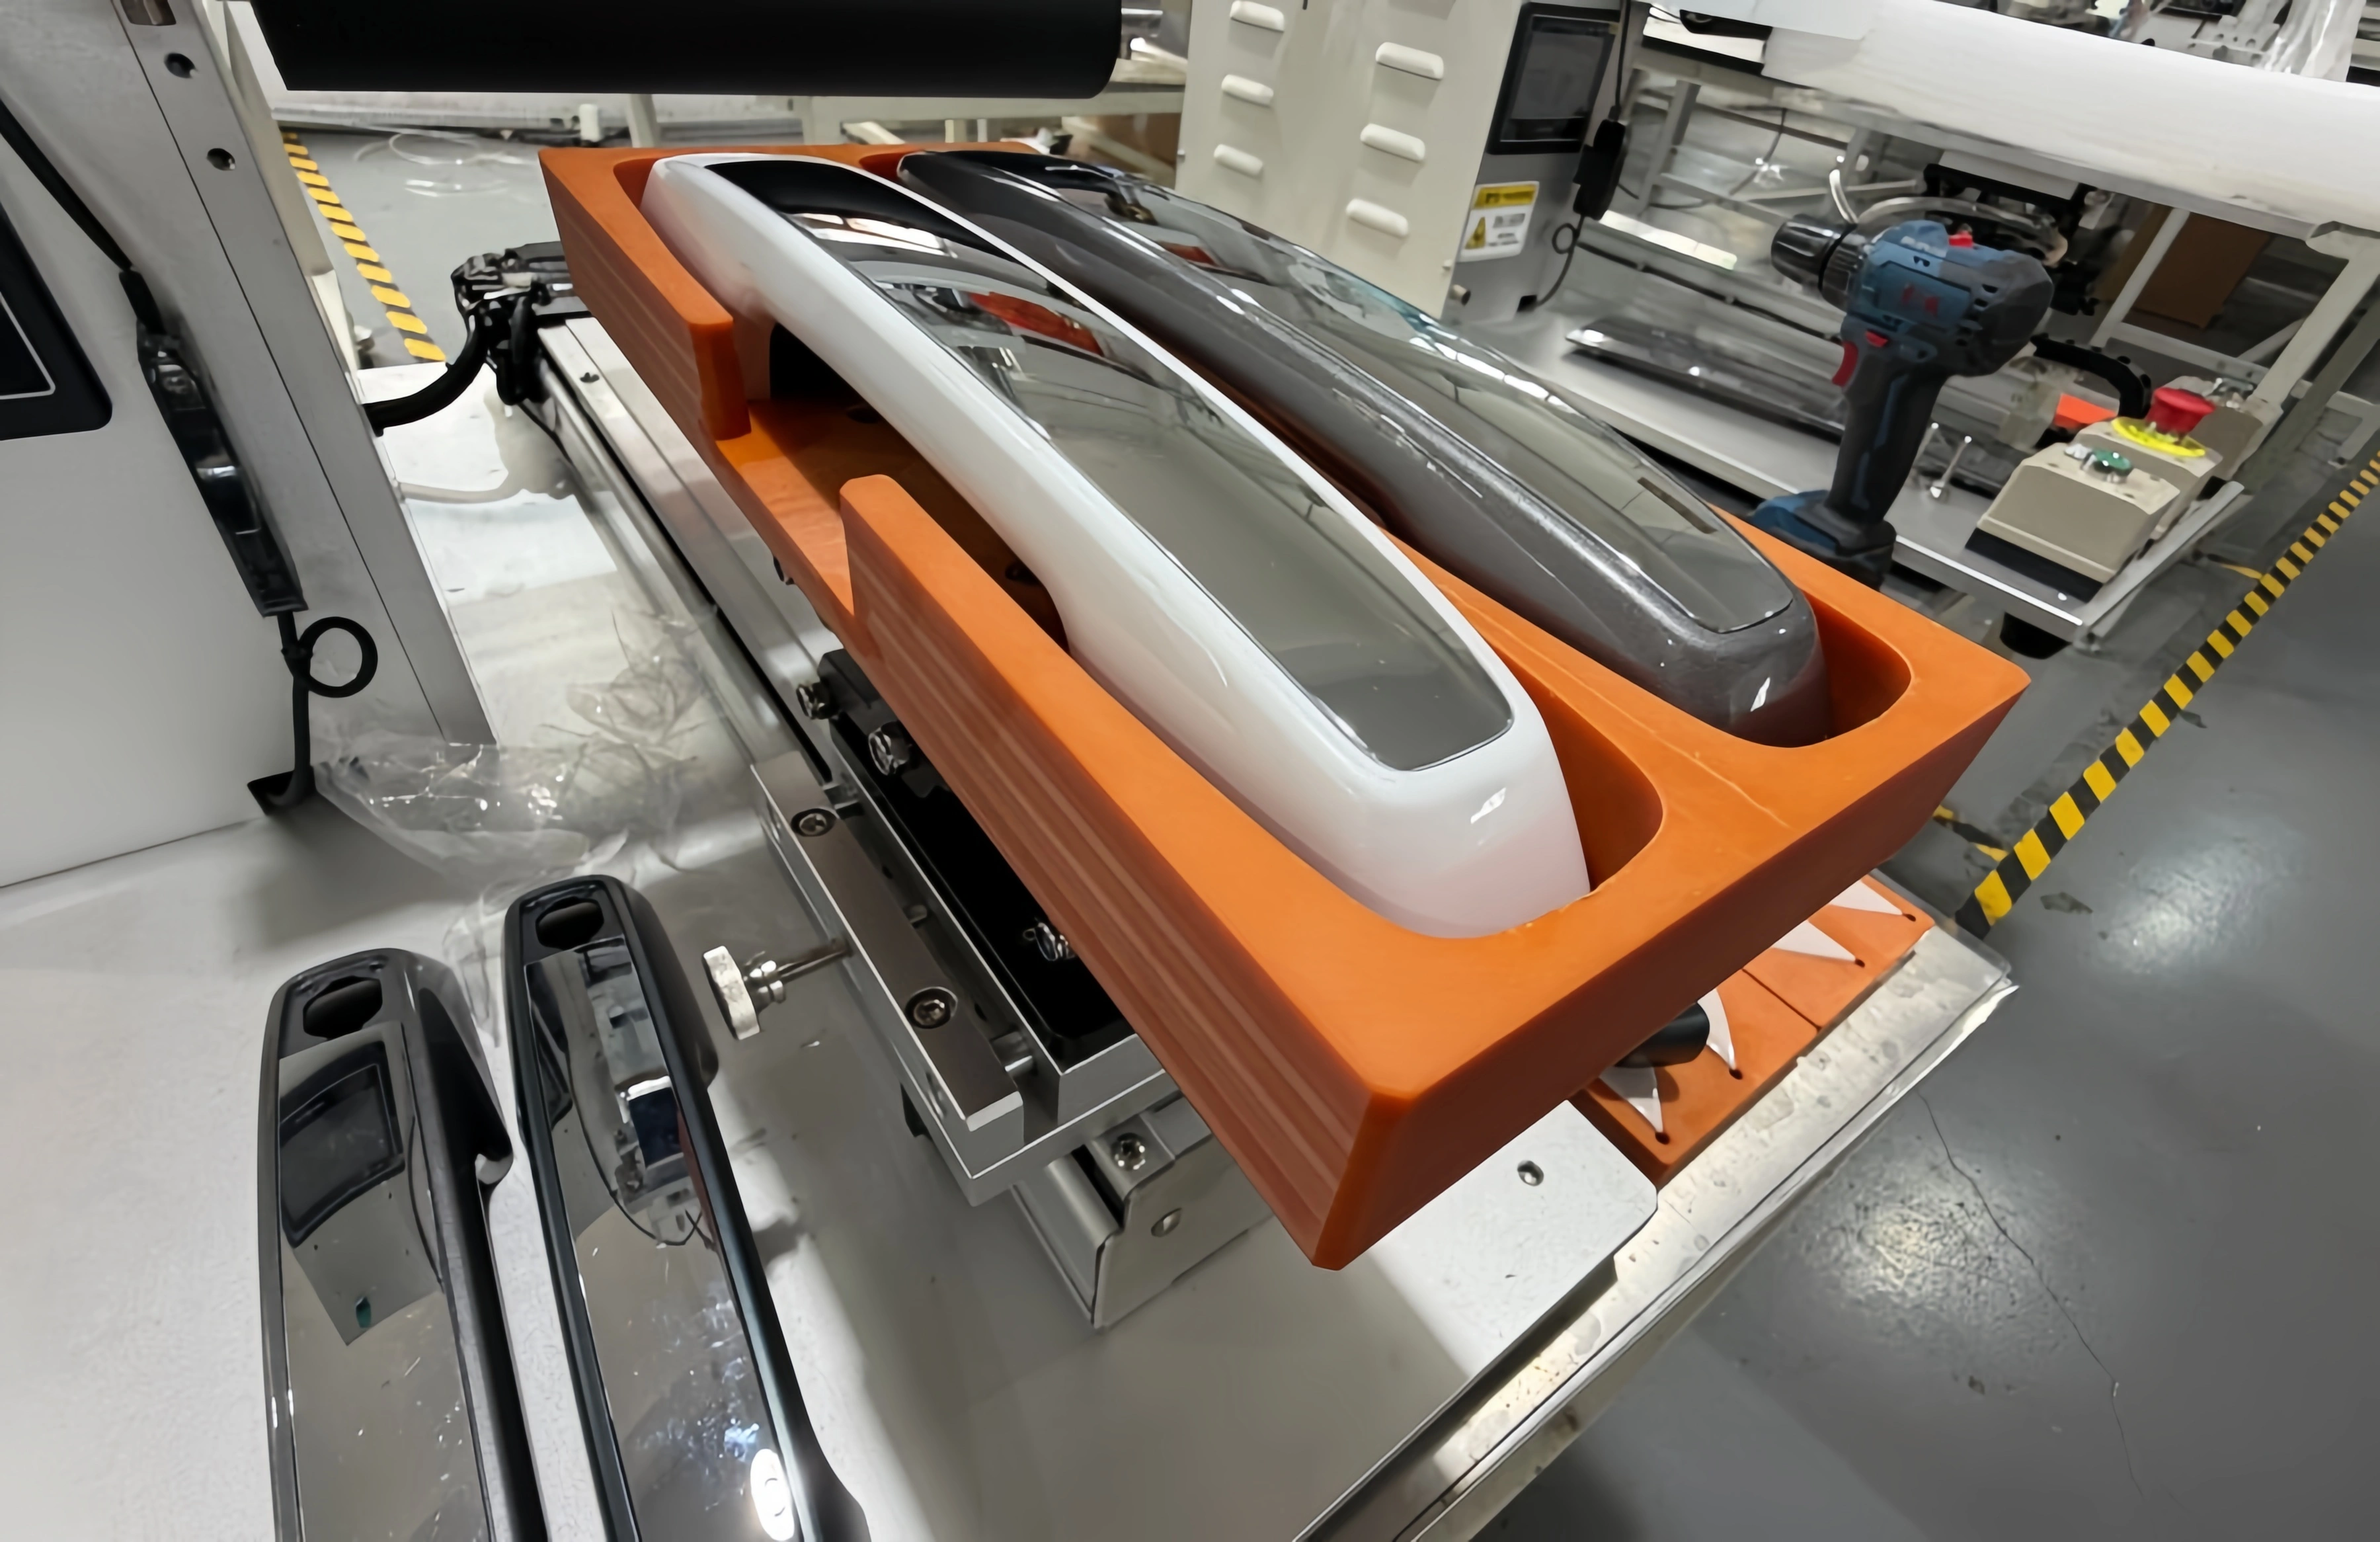
Gagang pintu kini mengikuti dua jalur desain. AMesin laminasi film gagang pintu tersembunyibertemu bagian yang lebih datar dan panjang, sementara pegangan yang terekspos tetap lebih dekat ke lengkungan klasik, dan masalah film berubah sesuai rute.
|
|
Pegangan terbuka
|
Handle tersembunyi
|
|
Geometri
|
Lengkungan utama dengan akar fillet, garis teratur
|
Lebih panjang dan datar, ujung yang dibentuk dengan chamfer, sejajar dengan bodi
|
|
Kesulitan film
|
Gelembung di lengkungan, tepi film miring
|
Bentang panjang film yang lebar, inset rapat, tepi film harus tidak masuk ke garis penutup
|
|
Kebutuhan mesin
|
Aplikasi roll pada kurva kecil, lokasi perlengkapan
|
Cakupan panjang film yang cukup, akurasi aplikasi, konsistensi pasangan
|
Mesin laminasi gagang pintu terbuka dan program gagang tersembunyi berbagi satu platform. Yang berubah adalah perlengkapan dan programnya, bukan mesinnya.
DenganMesin laminasi film gagang pintu tersembunyi, jendela panjang film diperiksa dengan gambar terlebih dahulu. DS-305A menjalankan film dengan panjang 20 hingga 200mm dengan lebar liner 20 hingga 160mm, yang menutupi pegangan yang terbuka dan sebagian besar pegangan tersembunyi. Pegangan yang diperpanjang di atas 200mm akan diuji coba sebelum batas kustom dikonfirmasi.
Pengiriman berpasangan: satu sisi yang tidak sejajar menolak pasangan tersebut
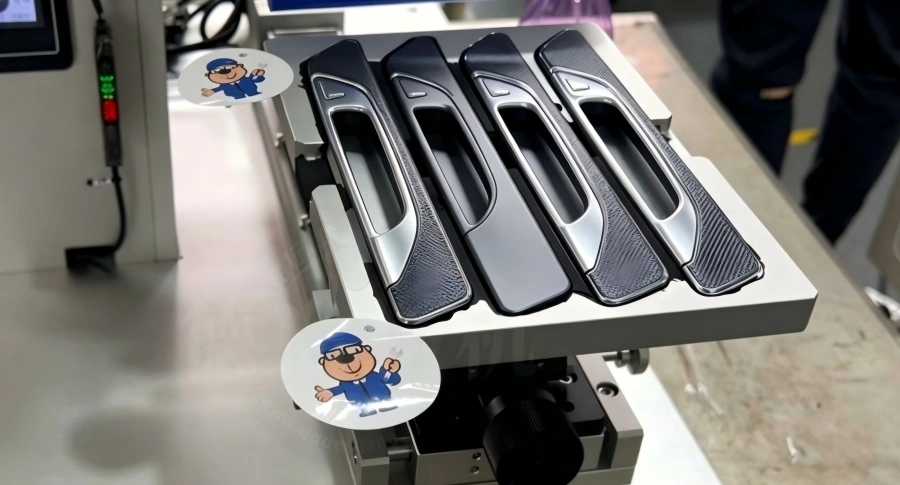
Pegangan dikirim berpasangan dan pelanggan memeriksa berpasangan. Film sempurna di satu sisi tidak akan menyelamatkan sepasang saat sisi lainnya dimatikan.
Di bawah laminasi tangan, ketidaksesuaian hampir pasti: dua film, dua penyelarasan, dua ritme operator.
Di bawah aplikasi mesin, kedua sisi berasal dari datum fixture yang sama dan set parameter yang sama. DS-305A memiliki akurasi aplikasi plus atau minus 0,2mm, sehingga posisi dihasilkan oleh mesin dan konsistensi pasangan dibangun di sumbernya.
Parameter yang sama juga menjaga inset film tetap identik di kedua sisi, yang sebenarnya diukur oleh inspeksi pasangan pada lini pelanggan.
Throughput diestimasi antara 600 hingga 1200 unit per jam, tergantung pada keterampilan operator dan ukuran film, dengan uji coba sebagai referensi akhir.
Ketika waktu siklus melayang, perencanaan mengambang bersamanya
Tiga variabel pertama berada di sisi kualitas. Yang keempat membahas perencanaan. Mesin cetak berputar dengan kecepatan tetap, sementara laminasi tangan bergerak mengikuti orang dan shift.
Hasilnya adalah nampan berisi bagian-bagian yang belum dilaminasi yang diparkir di depan stasiun. Lebih banyak suku cadang yang menunggu berarti kerusakan penanganan dan kontaminasi lebih banyak, dan rencana produksi menjadi lebih sulit untuk dijalankan.
Aplikasi mesin mengubah waktu siklus menjadi angka yang dapat Anda ukur. DS-305A menjalankan langkah aplikasi pada laju tetap, operator hanya memuat dan membongkar muat, dan output yang diukur langsung masuk ke lembar perencanaan.
Nomor pegangan baru tidak memulai ulang diskusi waktu siklus. Fixture dan program berubah, mekanisme aplikasi tidak, dan satu batch pilot mengonfirmasi output baru.
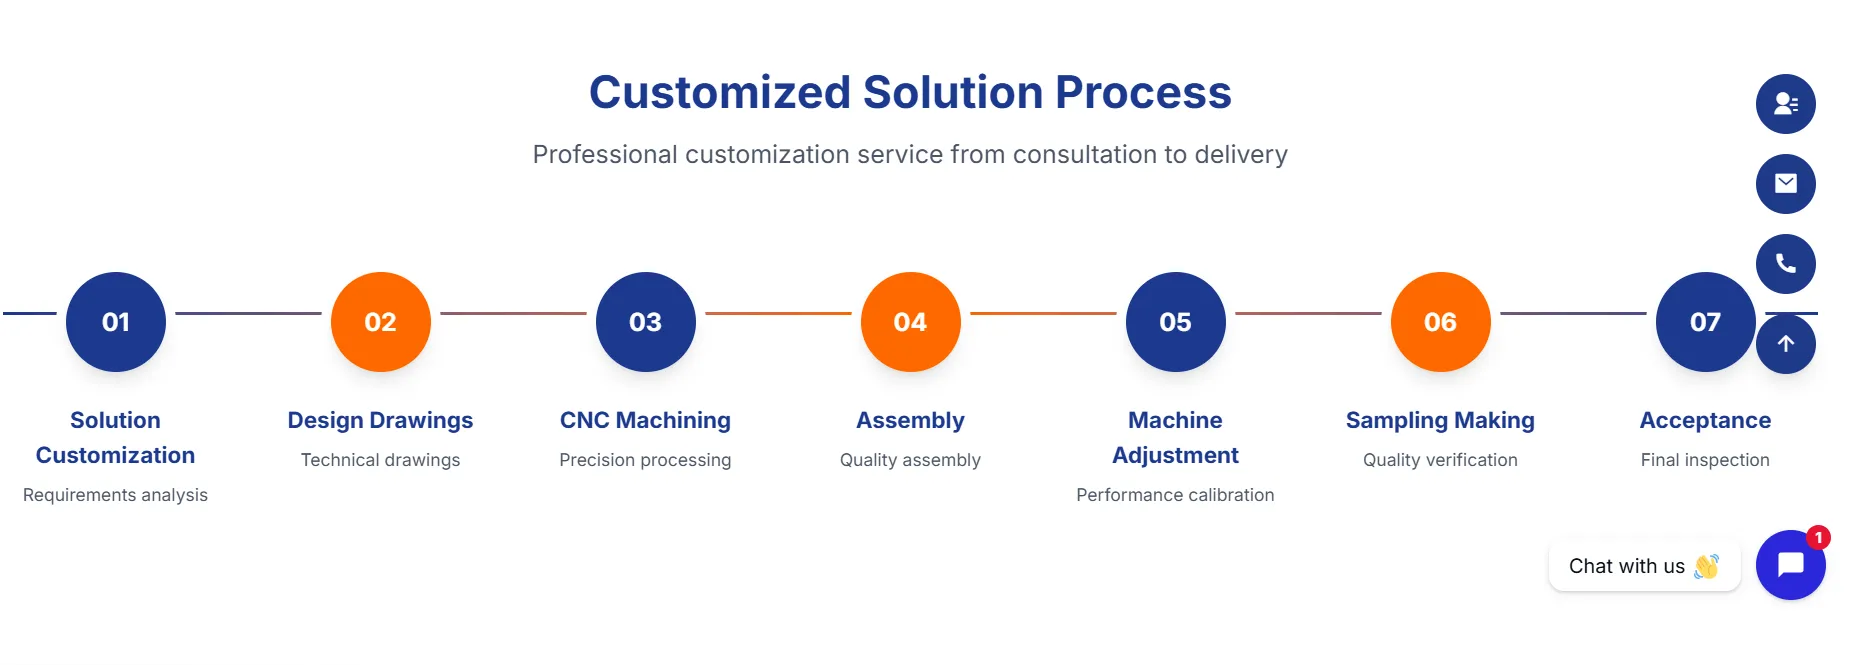
Rute seleksi yang khas: dari sampel ke konfigurasi
Sebagian besar pabrik handle datang dengan bagian yang jelas dan target kapasitas. Yang kurang adalah pengaturan laminasi yang bisa mereka lakukan, jadi rutenya layak untuk dijelaskan secara lengkap.
Kirim atau bawa empat hal ke bengkel DawnShine: gambar bagian, gulungan film yang sebenarnya Anda jalankan, target waktu siklus, dan kriteria penerimaan penampilan pelanggan. Dari empat itu, sampel fisik yang paling penting.
Uji coba akan dilanjutkan. Sampel dimasukkan ke dalam fixture, film Anda berjalan pada kecepatan target, dan tepi film digeser, permukaan di bawah cahaya rake, konsistensi pasangan, dan waktu siklus satu bagian direkam satu per satu.
Konfigurasi muncul dari laporan itu. Prosesnya tidak terbatas pada satu tata letak. Aplikasi roll satu stasiun adalah dasar saat waktu siklus dilonggarkan, tata letak kepala ganda dapat dievaluasi ketika bagian berpasangan harus keluar dari mesin sebagai pasangan, dan tata letak multi stasiun menerapkan empat atau lebih bagian per siklus saat volume naik.
Dalam bentuknya, DS-305A adalah sebuahmesin laminasi film semi-otomatisdengan pemuatan manual. Langkah aplikasi dilakukan oleh mesin dan tidak perlu membangun ulang garis di sekitarnya.
Laporan tersebut kemudian masuk ke dalam permintaan modal. Buku ini berisi angka yang bisa Anda terima atau tolak, bukan kata sifat, sehingga dapat dipertanggungjawabkan oleh pembeli dan pelanggan Anda.
Kutipan DawnShine: DS-305A untuk bagian gagang
DawnShinetelah membangun peralatan laminasi film selama 15 tahun, memegang lebih dari 50 paten, bekerja sesuai ISO 9001, dan mengerjakan perlengkapan serta alat di bengkel CNC miliknya sendiri daripada mengalihdayakan ke luar.
Untukmesin laminasi film bagian plastikPermintaan di balik artikel ini, model yang kami kutip untuk bagian gagang adalahDS-305A laminator semi-otomatis presisi tinggi. Setiap tingkat kesulitan di atas memetakan ke mekanisme:
|
Kesulitan
|
Mekanisme pada DS-305A
|
|
Gelembung di kurva
|
Aplikasi roll, ikatan roller dalam beberapa bagian, daun udara mengikuti arah penggilingan
|
|
Offset tepi film dan konsistensi pasangan
|
Akurasi aplikasi 0,2mm, satu datum fixture dan satu set parameter direproduksi bagian demi bagian
|
|
Posisi ditentukan oleh rasa
|
Deteksi sensor atau start pedal kaki, langkah aplikasi dilakukan oleh mesin
|
|
Waktu siklus dan pergantian
|
600 hingga 1200 buah per jam diukur dalam perencanaan; bodi desktop, bagian baru berarti perlengkapan baru
|
Spesifikasi model standar. Persyaratan khusus dapat disesuaikan per bagian, tergantung pada laporan uji coba.
|
Item
|
Spesifikasi
|
|
Jenis film
|
Film PE, PVC, PET, OPP, UV, FPC, PO dan label perekat
|
|
Ukuran film
|
Panjang 20 hingga 200mm, lebar liner 20 hingga 160mm
|
|
Akurasi aplikasi
|
Plus atau minus 0,2mm
|
|
Output
|
600 hingga 1200 potong per jam (tergantung pada keterampilan operator dan ukuran film, uji coba diukur)
|
|
Daya
|
220V/50Hz, 0,23kW
|
|
Tekanan udara
|
0,4 hingga 0,6MPa
|
|
Berat dan ukuran
|
Sekitar 75kg, 700 x 490 x 750mm, desktop
|
|
Jenis bagian
|
Permukaan datar, lengkungan kecil dan lingkar kecil
|
Format desktop sekitar 75kg. Nomor suku cadang baru berarti perlengkapan baru, bukan mesin kedua.
Cara kerja uji coba
Persidangan bukanlah formalitas. Bawa empat hal dan laporan menjadi bisa digunakan:
● Bawa gambarnya.Model 3D atau bagian kritis, dengan garis penutup dan garis inset film ditandai. Pegangan tersembunyi paling membutuhkannya.
● Bawa gulungan filmnya.Gunakan film yang diputar oleh garis Anda. Jenis film dan lapisan sangat mengubah hasilnya.
● Bawa target waktu siklus.Menit per bagian atau pasang, digunakan untuk memeriksa apakah konfigurasi sudah cukup.
● Bawa standar penerimaan.Apapun yang ditolak pelanggan Anda, laporan tersebut ditulis untuk melanggar ukuran tersebut.
Laporan ini memuat empat pengukuran: rentang offset tepi film, rekaman permukaan di bawah cahaya penyapukan, konsistensi pasangan, dan waktu siklus yang terukur. Setiap satu sesuai dengan langkah penerimaan di jalur Anda.
Apa yang berubah di jalur
● Yang ditolak berpindah dari satu batch ke bagian lain.Konsistensi pasangan dipegang oleh mekanisme mesin, sehingga masalah ditelusuri kembali ke satu bagian dan satu set parameter, bukan ke seluruh bagian.
● Operator baru meningkat lebih cepat.Penyelarasan dan tekanan adalah milik mesin, sehingga pelatihan bergeser dari transfer pengalaman ke eksekusi proses.
● Stasiun bergerak mengikuti tata letak.Dengan berat sekitar 75kg, bodi desktop mengikuti tata letak Anda, dan bagian baru adalah perlengkapan baru, bukan mesin lain.
● Waktu siklus masuk ke dalam rencana.Output yang terukur digunakan untuk perencanaan produksi, dan tanggal pengiriman berhenti terhenti di tepi.
Batasan proses, yang dinyatakan di awal
Laminasi yang dibahas di sini adalah film pelindung permukaan, yang diaplikasikan di antara ujung cetakan dan perakitan atau pengiriman. Metode ini tidak mencakup pengikatan optik OCA atau proses optik apapun.
Jika daftar bahan juga mencakup pita VHB, busa, atau rakitan klip, maka perangkat tersebut berjalan pada perlengkapan dan kepala yang berbeda dan dikutip sebagai proyek terpisah.
Bagian di luar jendela film standar akan menjalani uji coba sebelum kustomisasi dibahas. Kustomisasi adalah perubahan tetap dan program di platform yang sama, bukan di mesin yang berbeda.
Kirim handle Anda untuk uji coba
Terbuka atau tersembunyi, gambar tidak memberi tahu apakah sebuah mesin muat. Empat variabel dan satu sampel fisik berhasil.
Jika Anda membandingkan mesin laminasi film gagang pintu tersembunyi dengan pengaturan gagang terbuka, tes yang sama berlaku. Kirim bagian pegangan, termasuk yang memiliki lengkungan terbesar, gulungan film yang Anda jalankan, dan target waktu siklus Anda.
Kami menjalankannya di DS-305A dan melaporkan rentang offset tepi film, rekaman permukaan, konsistensi pasangan, dan waktu siklus yang diukur.
Hubungi DawnShineuntuk memesan uji coba gagang pintu, atau meminta penawaran untuk pemasangan laminasi gagang DS-305A.
Pertanyaan yang sering diajukan
Apa yang paling penting pada handle tersembunyi?
Jendela panjang film dan inset film. Gagang tersembunyi lebih panjang dan datar dengan ujung yang dihamfer, dan tepi film harus tidak berada di garis tertutup yang menempel pada bodi. Periksa jendela panjang pada gambar terlebih dahulu, dan coba gagang di atas 200mm sebelum batas khusus dikonfirmasi.
Berapa banyak bagian per siklus?
DS-305A adalah model satu stasiun, satu bagian per siklus. Bagian yang berpasangan berasal dari datum fixture yang sama dan parameter yang sama satu per satu, di situlah konsistensi pasangan berasal. Ketika volume membutuhkan lebih banyak, tata letak twin head atau multi stasiun dievaluasi dari hasil uji coba.
Bagaimana jika tidak ada model katalog yang cocok?
Kirim sampel untuk uji coba. Proses ini tidak terbatas pada satu tata letak, jadi konfigurasi dibangun dari bagian dan kapasitas Anda. Itu adalah jalan tercepat menuju jawaban yang dikonfirmasi.
Film apa saja yang bisa diputar?
Film pelindung PE, PVC, PET, OPP, UV, FPC, dan PO serta label perekat, untuk perlindungan penanganan dan perakitan. OCA dan optical bonding berada di luar cakupan.

.JPG)
.jpg?imageView2/1/w/64/h/64/format/webp)